3D 카메라로 바이오프린팅 선 두께를 맞춘 방법과 실험 결과
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
출력된 잉크 선이 목표보다 두꺼워지거나 얇아질 때, 로봇은 무엇을 기준으로 압출을 바꿀 수 있을까? 로봇 바이오프린팅의 선 두께 제어를 다룬 연구진은 3D 카메라로 쌓인 선을 측정하고, 목표와의 차이에 따라 압력과 노즐 높이를 조정했다.
시험 재료는 파란색으로 염색한 초음파 젤이었다. 이 연구는 출력된 선의 형상을 다뤘으며, 근육 조직의 재생이나 치료 효과를 시험한 결과는 아니다.
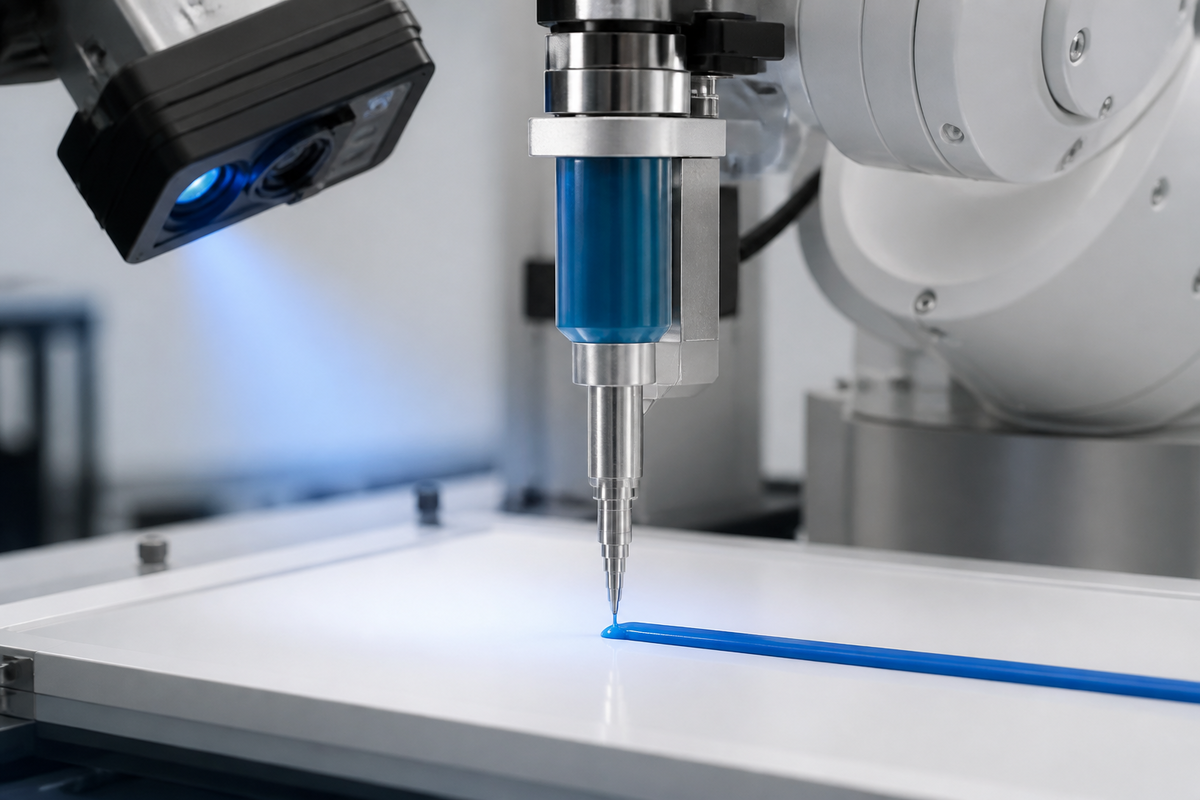
AI 개념 이미지: 로봇 바이오프린터의 3D 카메라가 출력된 젤 선을 측정하고 압력과 노즐 높이를 조정하는 과정을 보여준다. 실제 장비나 실험 사진은 아니다.
직접 잉크 쓰기 바이오프린팅은 무엇을 조정하나
바이오프린팅은 생체재료 잉크를 쌓아 형상을 만드는 3D프린팅의 한 갈래다. 직접 잉크 쓰기(DIW)는 재료를 노즐에서 밀어내 선으로 쌓는 바이오프린팅 방식이다. 재료 주입 속도, 노즐과 표면 사이의 거리, 노즐 이동 속도는 출력된 선의 형상에 영향을 준다.
출력 전에 조건을 정해 두고 끝까지 유지하면, 이미 쌓인 선이 어떤 상태인지 다음 동작에 반영할 수 없다. 이 문제는 흐름이나 시간에 따라 성질이 바뀌는 출력 재료에서 특히 고려할 만하다.
연구진은 표면의 입체 형상을 읽는 구조광 3D 카메라와 영상 처리를 이용했다. 영상 속 노즐 끝은 가려 두께 계산을 방해하지 않게 한 뒤, 측정된 선의 두께를 목표값과 비교했다.
측정에도 시간이 든다. 평균 영상 처리 시간은 0.38~0.45초, 카메라의 평균 영상 획득 시간은 1.23~1.68초였다. 제어기가 새 측정값을 받기까지는 두께 계산뿐 아니라 영상 획득도 거쳐야 한다.
왜 압력과 노즐 높이를 함께 바꿨나
압력을 바꾸면 재료 토출량이 달라져 선의 두께를 조정할 수 있다. 다만 재료가 쌓인 높이도 같이 바뀌므로, 노즐이 이미 출력된 선을 파고들지 않게 높이를 맞춰야 한다.
재료의 흐름 특성만으로 적정 높이를 정하기도 쉽지 않다. 연구진에 따르면 유변학 시험을 비슷하게 설명한 계산 모델들도 적정 노즐 높이는 크게 다르게 예측했다.
이 연구에서 출력 중 조정한 변수는 압력과 노즐 높이였다. 다른 출력 조건은 일정하게 유지했으며, 높이 조정 기능을 사용한 실험에서는 노즐이 선을 파고드는 일이 관찰되지 않았다.
초음파 젤 시험에서 선 두께는 얼마나 맞았나
연구진은 목표 두께 두 가지와 시작 압력 두 가지를 조합한 네 조건을 각각 세 번 시험했다. 사용한 젤은 빠르게 변형될수록 점도가 낮아졌는데, 점도는 재료가 흐름에 저항하는 정도를 뜻한다.
이 연구의 ‘수렴’은 목표와 실제 두께의 차이가 0.5 mm 미만으로 내려가 그 범위를 유지하는 상태다. 초음파 젤 시험에서는 모든 출력이 수렴했고, 출력 시작 후 평균 5.2초 만에 그 범위에 도달했다.
시험 간 수렴 압력의 표준편차는 평균 0.04 bar였고, 연구진은 이를 제어의 반복성과 안정성을 보여주는 결과로 해석했다.
연구진은 같은 조건에서 제어기만 끈 출력도 비교했다. 비교 결과, 제어기를 끄면 두께 오차가 최대 5 mm 수준으로 남았고 켰을 때는 모든 오차가 0.5 mm 미만으로 내려갔다.
아이컨택은 이 차이가 장비에서 ‘얼마나 밀어낼지’와 ‘노즐이 어디를 지나갈지’를 함께 갱신할 이유를 보여준다고 본다. 이 판단의 범위는 연구진이 시험한 초음파 젤 출력이다.
댓글
댓글 쓰기