금속 적층제조 격자의 성능 계산에 분말 배출 경로를 넣는 방법
금속 3D프린팅용 격자에서 강성과 열전도를 함께 높이려면 형상의 빈 공간까지 설계해야 한다. 연구진은 단위 셀의 성능을 계산하는 최적화 과정에 층별 지지와 분말 배출 조건을 포함했다.
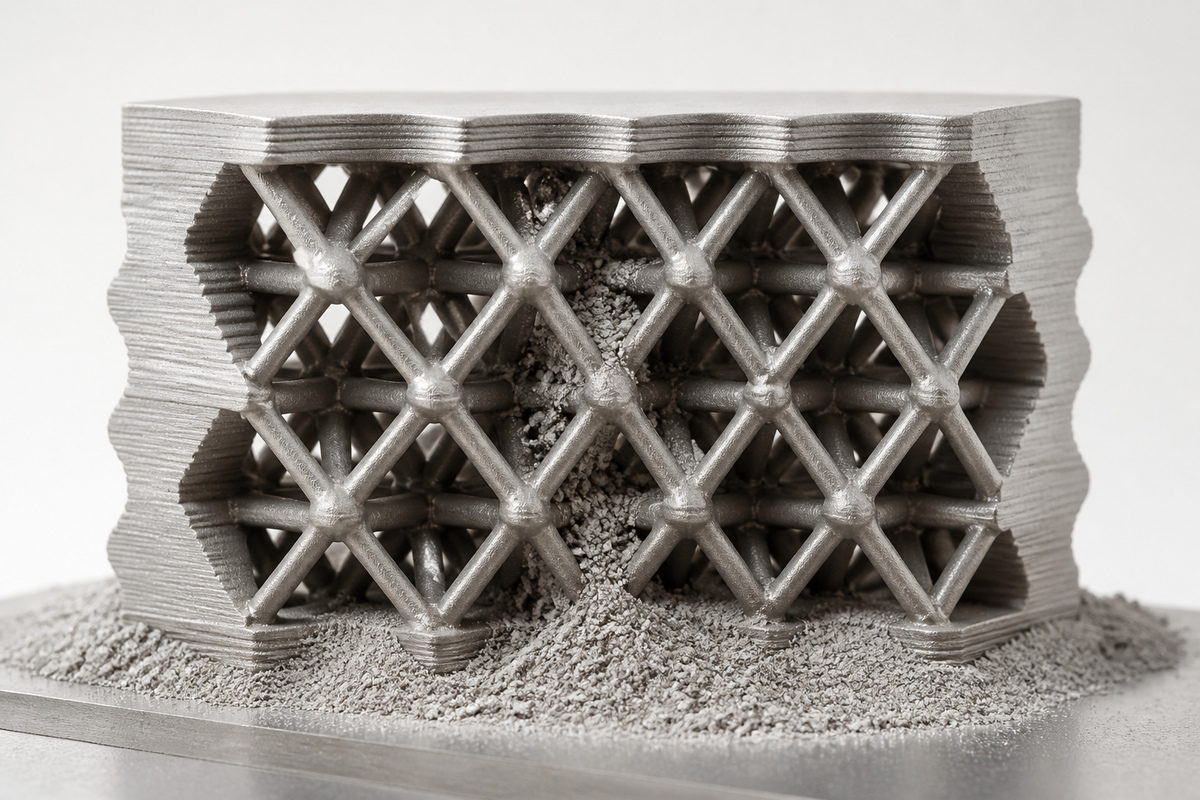
AI 개념 이미지: 금속 3D프린팅 격자의 적층 방향과 분말 배출 경로를 나타낸 그림으로, 실제 장비나 출력물을 촬영한 사진은 아니다.
작은 셀의 형상으로 물성을 계산한다
격자는 작은 구조의 모양으로 반복 구조의 물성을 조절한다. 연구진은 주기적으로 반복할 단위 셀을 3차원 격자 칸으로 나누어 재료 분포를 표현했다. 그 분포를 바탕으로 셀이 반복될 때의 탄성 거동과 정상 상태 열전도를 계산했다.
목표 물성을 정한 뒤 맞는 셀 형상을 찾되, 강성과 열전도 사이에서 여러 절충안을 얻는 방식이다. 설계자는 제조 가능하면서 다른 후보에 일방적으로 뒤지지 않는 형상들 가운데 용도에 맞는 것을 고를 수 있다.
돌출부와 빈 공간을 함께 본다
금속 분말 베드 융합에서는 층을 쌓는 방향 때문에 돌출부의 지지가 부족할 수 있다. 연구진은 아래층이 받쳐 줄 수 있는 범위를 넘어서는 재료를 잠재적으로 지지되지 않는 부분으로 취급했다. 출력 조건을 형상 탐색 안에서 평가하기 위한 기준이다.
빈 공간은 외부와 이어져야 분말이 빠져나올 길이 생긴다. 연구진은 바깥 입구에서 출발해 빈 공간을 따라 도달할 수 있는 영역을 추적했다. 이어 정해진 최소 폭보다 좁은 통로는 막힌 길로 처리해, 폭이 충분한 경로만 연결된 것으로 평가했다.
여기에는 반복 구조 특유의 함정이 있다. 셀 하나의 경계에 닿는 빈 공간도 옆 셀의 고체 부분 때문에 반복 배치 후에는 갇힐 수 있다. 연구진은 여러 셀을 이어 놓은 더 큰 구조의 바깥 경계에서 연결성을 다시 확인했다.
형상을 모두 찾은 뒤 통로를 넓히거나 돌출부를 고치면 원래의 재료 비율과 계산된 물성이 달라질 수 있다. 이 연구가 제조 제약을 성능 최적화에 넣은 이유는 그런 변화를 후보를 고르는 과정에서 함께 다루기 위해서다.
같은 탐색 횟수에서 얻은 후보
연구진은 처음에는 무작위로 후보를 찾고, 우수한 격자의 형상과 목표 물성의 관계를 학습해 다음 탐색의 출발점으로 썼다. 절충안이 드문 영역에서는 이웃한 우수 후보 사이에서 새 형상을 만든 뒤 다시 최적화했고, 새로 찾은 제조 가능 후보도 학습에 보탰다.
3차원 주기 격자 단위 셀에서 각 방식에 1,000회의 최적화를 적용한 결과, 학습 모델 출발의 성공률은 92.60%, 무작위 출발은 78.30%였다. 제조 가능 후보 수는 916개와 776개였다. 절충안 집합의 포괄 범위를 재는 하이퍼볼륨 지표도 각각 0.0787과 0.0675로 나타났다.
설계에 적용할 때 눈여겨볼 점은 성능이 뛰어난 셀 하나보다 비교 가능한 후보의 범위다. 셀을 반복했을 때도 지지와 분말 배출 경로가 성립하는지 살핀 뒤, 그 안에서 강성과 열전도의 균형을 비교하는 편이 이 연구의 설계 방식에 가깝다.
댓글
댓글 쓰기