발포 PLA는 어떻게 가벼운 3D프린팅 부품이 될까
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
발포 PLA는 노즐을 지날 때 팽창해 출력물 안에 공기층을 만든다. 같은 부피를 만드는 데 필요한 필라멘트 질량을 줄일 수 있지만, 팽창 정도가 온도에 따라 달라져 압출량도 함께 조정해야 한다.
이 글은 Original Prusa 3D Printers가 공개한 Prusament PLA Lightweight 자료를 바탕으로 한다. 제조사는 이를 무게가 중요한 출력물을 위해 만든 능동 발포 PLA로 설명한다.
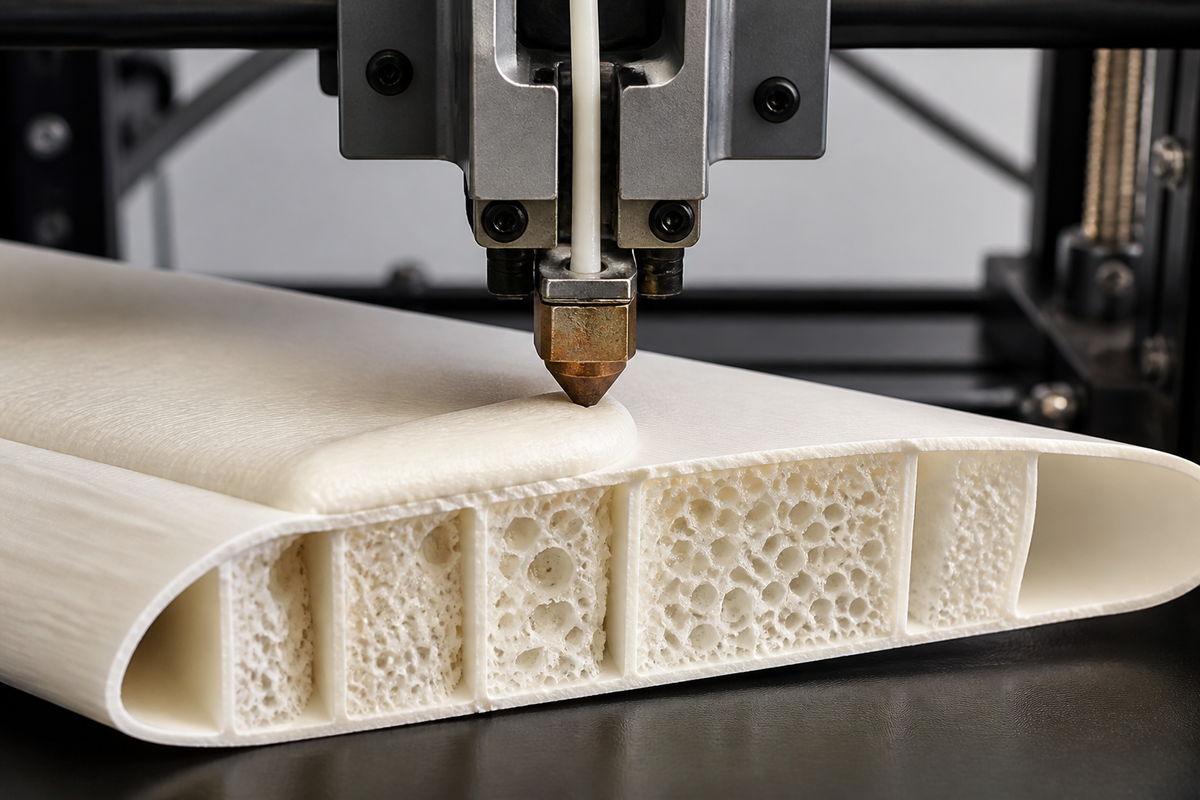
AI 개념 이미지: 노즐에서 팽창한 발포 PLA의 공기층과 가벼운 비행 모형 부품을 보여준다. 실제 장비나 제품을 촬영한 사진은 아니다.
발포 PLA 3D프린팅에서 공기층이 생기는 과정
필라멘트 3D프린팅에서는 녹인 재료를 노즐로 밀어내며 층을 쌓는다. Prusament PLA Lightweight는 이 과정에서 열에 반응한 첨가제가 압출된 재료를 부풀린다. 재료 안에 거품 같은 구조가 만들어지면서 같은 질량으로 더 큰 출력 부피를 얻는다.
제조사는 이 소재가 일반 PLA보다 최대 65% 가볍고, 같은 한 스풀로 일반 Prusament PLA보다 모형을 2~3배 더 출력할 수 있다고 설명한다. 앞의 수치는 무게 비교이고, 뒤의 수치는 스풀당 출력량에 관한 제조사 주장이다.
제조사가 제시한 용도에는 RC 항공기와 드론 부품이 있다. 부품의 형상에 필요한 부피를 확보하면서 질량을 줄이려는 제작자에게 발포 구조가 의미 있는 이유다.
온도가 바뀌면 압출량도 바뀌어야 한다
압출 배율은 슬라이서가 계산한 양에 비해 실제 재료를 얼마나 내보낼지 정하는 값이다. 온도가 올라 재료가 더 부풀면 같은 양을 공급해도 벽이 더 두꺼워질 수 있어, 발포 정도에 맞춰 배율을 낮춰야 한다.
Prusa 프린터 표준 프로파일에서는 발포가 215°C에서 거의 눈에 띄지 않게 시작해 235°C에서 최대에 이른다. 가장 많이 부푸는 쪽에서는 공급량을 줄여 과압출을 피해야 하고, 발포가 약한 쪽에서는 공급량 부족을 살펴야 한다.
제조사의 기본 PrusaSlicer 프로파일은 노즐 230°C, 압출 배율 0.45다. 제조사는 온도, 기계적 강도와 발포 특성의 균형을 고려한 설정이라고 설명하며, 다른 온도에서는 발포 정도에 맞춰 배율을 조정하도록 안내한다.
얇은 벽으로 설정을 확인하는 까닭
제조사는 속이 빈 작은 정육면체의 외벽 한 줄을 출력하고 캘리퍼스로 벽 두께를 재라고 권한다. 얇은 벽은 설정한 온도와 배율의 조합이 실제로 어느 정도의 벽을 만드는지 보여준다.
제조사는 0.4mm 노즐에서 내부 채움 0%, 상단층 0개, 외벽 1줄로 출력한 벽이 0.45~0.5mm 범위를 벗어나면 배율을 조정해 다시 출력하라고 안내한다. 이 측정값은 자신의 프린터에 맞는 공급량을 찾는 기준이다.
아이컨택은 비행 모형 부품에 이 소재를 적용할 때 경량화 수치와 벽 두께를 한 판단으로 묶어 볼 만하다고 본다. 가벼워져도 목표 형상에 필요한 벽을 만들 수 있어야 소재 선택의 이득이 분명해진다.
댓글
댓글 쓰기