폴리머 3D프린팅 강도 비교, 공정마다 살펴볼 곳이 다르다
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
폴리머 3D프린팅 부품의 강도를 비교할 때 재료 이름만 같으면 충분할까?
적층제조는 3D 모델의 형상에 맞춰 재료를 결합하며, 보통 층을 차례로 쌓아 물체를 만든다. 폴리머 3D프린팅 부품을 이해할 때도 완성된 겉모양과 함께 재료가 놓인 순서를 떠올리면 설명을 따라가기 쉽다.
AI 개념 이미지: 폴리머 3D프린팅 부품의 재료 줄, 접합면, 출력 방향과 하중의 관계를 나타낸다. 실제 장비나 시험편을 촬영한 사진은 아니다.
재료 압출: 줄과 줄 사이가 강도에 관여한다
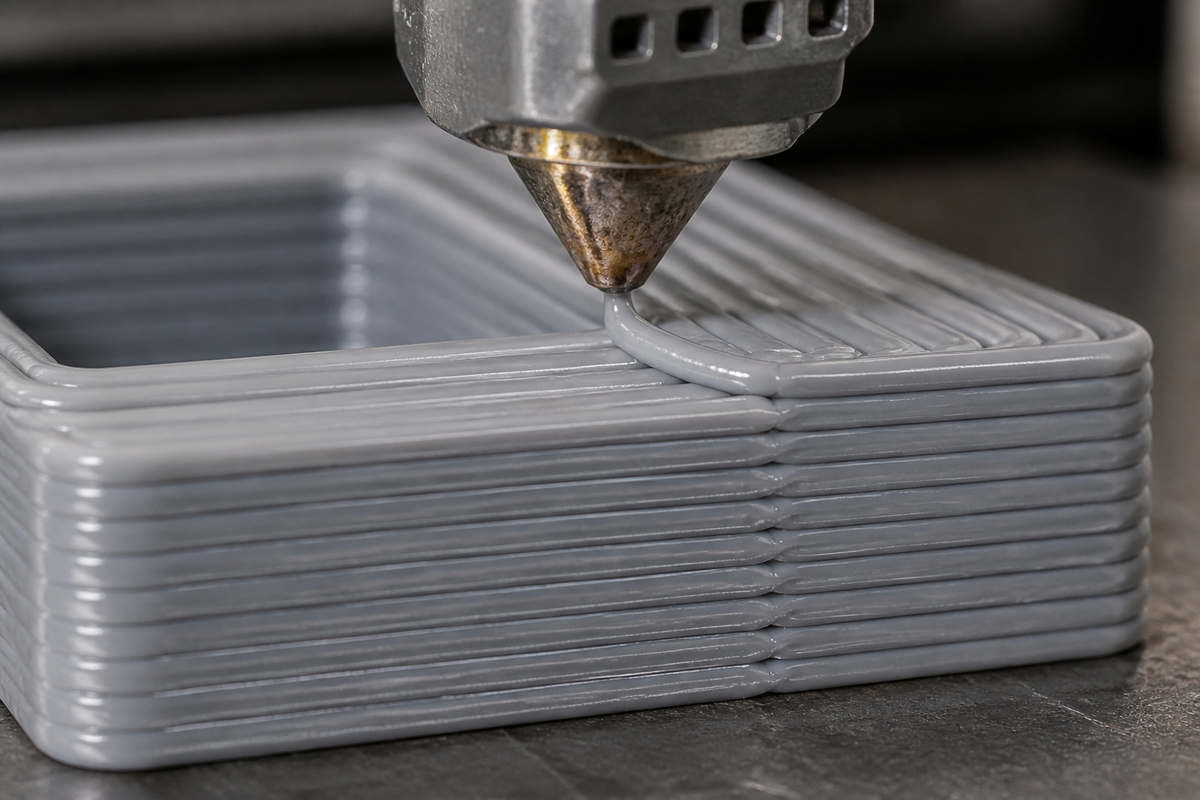
재료 압출은 플라스틱 필라멘트를 녹여 노즐에서 내보낸 뒤 가느다란 줄로 놓는 공정이다. 이 방식으로 만든 부품의 강도는 놓인 재료 자체의 성질과 이웃한 줄의 접합면에 함께 달려 있다.
새 줄이 닿을 때 먼저 놓인 줄은 이미 더 차갑다. 두 줄의 온도 차이로 기존 줄의 표면이 녹고, 폴리머 분자가 접합면을 가로질러 움직인다. 접합 강도에는 이 온도 차이와 폴리머 구조, 줄의 형상이 관여한다.
재료 줄이 식으며 수축하면 내부에 국부적인 잔류응력도 남는다. 잔류응력은 외부 하중을 가하기 전부터 재료 안에 있는 응력이다. 줄 사이의 빈 공간과 표면 거칠기는 하중을 받을 때 파손의 시작점이 될 수 있다.
따라서 같은 재료로 만든 재료 압출 부품이라도 방향별 물성이 달라질 수 있다. 이를 이방성이라고 한다.
그래야 방향별 강도 비교가 무엇을 말하는지 읽을 수 있다.
분말 베드 융합: 레이저 방향과 내부 위치를 본다
분말 베드 융합은 열가소성 폴리머 분말을 얇게 깔고 필요한 부분을 레이저로 녹인다. 새 분말층을 올려 다시 녹이는 과정을 반복한다. 노즐로 재료 줄을 놓는 재료 압출과는 부품을 만드는 경로가 다르다.
NIST 자료는 이 공정의 부품이 레이저 주사 방향이나 적층 방향에 따른 이방성을 보이는 경향이 있으며, 위치에 따라 빈 공간이 생길 수 있다고 설명한다. 시험값을 읽을 때는 방향뿐 아니라 부품의 어느 위치를 살피는지도 관계된다.
재료 분사: 굳는 정도가 위치마다 다를 수 있다
재료 분사는 잉크젯 방식의 헤드로 빛에 반응하는 폴리머를 얇게 놓고, 자외선 같은 에너지원으로 굳기 시작하게 한다. 이 굳는 과정을 경화라고 한다.
국부적인 경화가 고르지 않으면 같은 부품 안에서도 위치에 따라 기계적 성질이 달라질 수 있다. 여기서 살펴볼 조건은 재료 압출의 줄 사이 접합이나 분말 베드 융합의 레이저 방향과 또 다르다.
폴리머 부품 강도 시험값은 어떻게 비교할까
NIST는 기존 ASTM·ISO 시험법을 적층제조 폴리머와 복합재의 기계적 성질 및 파손 평가에 적용할 수 있는지 검토했다. 검토 대상은 부품 전체의 성질을 재는 표준화된 방법이며, 경도처럼 국부적인 성질을 재는 방법은 제외했다.
보고서는 기존 시험 지침을 활용하되 적층제조 재료에 맞춘 지침이 필요하다고 평가했다. 아이컨택은 하중을 받는 폴리머 부품의 시험값을 고를 때, 실제 부품과 시험편의 공정 및 출력 방향이 맞는지부터 살펴볼 만하다고 본다.
댓글
댓글 쓰기