3D프린팅 부품 결합부 설계: 나사산·스냅핏·접착을 고르는 기준
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
출력한 부품을 이어야 한다면 먼저 조립한 뒤 어떻게 다룰지 떠올려 보자. HP의 기술 자료에 따르면 나사로 풀어 분해할 부품에는 나사산, 부품의 탄성으로 눌러 끼울 곳에는 스냅핏, 분할 출력한 조각을 이을 곳에는 접착 결합을 검토할 수 있다.
결합부를 부품 형상에 넣어 출력하면 시제품이나 양산품의 조립 시간을 줄일 수 있다고 HP는 설명한다. 출력한 결합부가 맞지 않을 때는 설계를 고쳐 다시 출력하며 맞물림을 조정할 수도 있다.
AI 개념 이미지: 3D프린팅 부품의 나사산, 스냅핏, 접착 결합 형태를 나란히 보여준다. 실제 장비나 제품을 촬영한 사진은 아니다.
3D프린팅 나사산은 크기를 먼저 본다
나사산은 나선형 홈과 돌기가 맞물려 부품을 고정하는 구조다. 3D프린팅은 부품 안팎에 나사산을 함께 만들 수 있어 별도의 나사산 가공 단계를 생략할 수 있다. 나사 체결은 뚜껑이나 관 연결처럼 단단히 묶되 다시 풀어야 하는 곳에도 쓰인다.
직접 출력할 때 HP가 제시한 기준은 크기다. HP는 MJF 같은 3D프린팅 공정에서 모든 출력 방향에 걸쳐 양호한 결과를 얻으려면 안팎 나사산을 6 mm, M6 또는 ¼인치보다 크게 출력하도록 권한다. MJF는 분말 재료에 융합제를 뿌리고 열로 굳혀 부품을 만드는 공정이다.
HP는 6 mm보다 작은 나사산에는 들어가면서 스스로 나사산을 만드는 태핑 나사, 나사산이 있는 별도 인서트, 출력 후 가공을 권장한다. 출력 후 안쪽 나사산을 가공할 때는 미리 만든 구멍에 탭이라는 공구를 넣어 나선형 홈을 낸다.
나사산의 크기를 정했다면 맞물리는 치수의 여유도 확인해야 한다. HP에 따르면 허용할 치수 차이인 공차는 소재·출력 모드·후처리에 따라 달라진다. 여러 부품을 출력하기 전에는 치수의 여유를 달리한 설계를 검증하라고 권한다.
플라스틱 스냅핏은 걸쇠 형상이 좌우한다
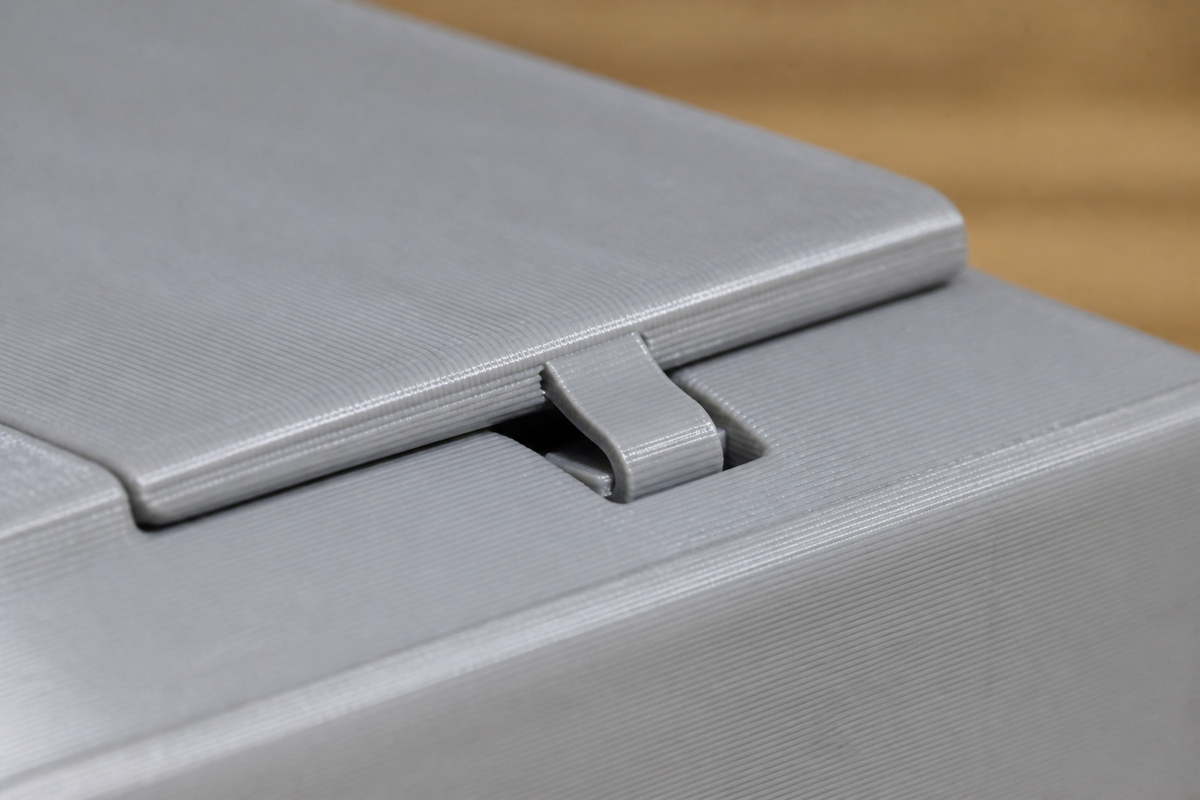
스냅핏은 한쪽 플라스틱 부품의 돌기가 조립 중 휘어 다른 쪽 홈에 들어간 뒤 돌아오며 걸리는 구조다. 열가소성 플라스틱은 유연하고 늘어나는 성질이 있어 적합하지만, 몇 번이나 뗐다 끼울 수 있는지와 필요한 힘은 설계에 달려 있다.
흔한 형태인 캔틸레버 스냅핏은 팔처럼 뻗은 부분 끝에 걸림턱이 있다. HP는 그 밑동에 홈을 더하면 팔이 더 잘 휘고 팔에 걸리는 변형률은 줄어든다고 설명한다.
예를 들어 U자형 스냅핏은 유연해 분리하기 쉽다. HP는 반복해서 떼어내거나 큰 유지력이 필요하지 않은 배터리 덮개 같은 부품을 이 형태의 사례로 든다.
분할 출력한 부품은 접착 면을 설계한다
자동차 범퍼처럼 프린터의 제작 공간에 들어가지 않는 큰 부품은 나눠 출력한 뒤 재조립할 수 있다. 접착할 조각을 설계할 때 HP는 맞닿는 면적을 넓히고 서로의 위치를 잡아주는 형상을 넣으라고 설명한다.
부품 형상 때문에 제작 공간에 빽빽하게 배치하기 어렵다면, HP는 출력 효율을 높이기 위한 선택지로 분할을 제시한다.
비둘기꼬리나 직소 퍼즐처럼 맞물리는 결합부는 접착 면적을 늘리면서 조각의 위치를 잡아준다. 형상 제약으로 이를 쓰기 어렵다면 맞대기 결합도 가능하지만, 면적이 작은 직선형 결합부는 HP가 제시한 선택지 중 가장 약하다.
아이컨택은 큰 부품을 나눌 때 분할선을 출력 공간에 맞추는 선으로만 보지 않는다. 그 자리에서 접착 면적과 조각의 위치 맞춤을 확보할 수 있는지까지 함께 살펴볼 만하다.
댓글
댓글 쓰기