당긴 이중층 원기둥에 생기는 주름, 3D프린팅 실험은 무엇을 보여줬나
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
잡아당기는 원기둥의 겉면에 주름이 생긴다면, 어느 방향의 힘을 봐야 할까. 핵심은 길이 방향의 인장이 아니라 겉층의 둘레 방향 압축이다. 속층과 겉층이 옆으로 변형되는 방식이 달라 그 압축이 생긴다.
‘인장 하중을 받는 이중층 원기둥의 주름 형성’을 다룬 동료 심사 전 사전 공개 논문은 이 현상을 이론과 시뮬레이션으로 분석했다. 연구진은 3D프린팅 시편도 당겨 봤지만, 표면에서 관찰한 변화가 예측한 주름인지는 확정하지 못했다.
AI 개념 이미지: 부드러운 속층과 미세구조 겉층을 가진 원기둥을 당길 때 예상되는 표면 주름을 나타낸다. 실제 실험 시편 사진은 아니다.
이중층 원기둥을 당길 때 겉층이 눌리는 과정
연구 대상은 부피가 거의 변하지 않는 속층에 얇은 겉층이 완전히 붙은 원기둥이다. 길게 당기면 속층은 옆으로 줄어든다. 겉층은 옆 방향에서 다른 반응을 보이지만 속층에 붙어 있어, 그 변형 차이가 겉층을 둘레 방향으로 압축한다.
연구진이 예측한 주름은 둘레를 따라 굴곡이 반복되고 능선은 원기둥 길이 방향으로 이어진다. 그래서 길게 당기는 힘과 표면 주름이 함께 나타날 수 있다. 당기는 방향과 주름을 일으키는 압축의 방향이 서로 다르기 때문이다.
보조개 구조 겉층과 주름 시작 조건
재료를 당길 때 옆으로 얼마나 변형되는지를 나타내는 값이 푸아송비다. 연구진의 분석에서는 겉층의 푸아송비가 낮을수록 주름이 더 이른 인장 단계에서 나타났다. 겉층과 속층의 전단탄성률 차이가 커져도 주름이 시작되는 신장비가 낮아졌다. 전단탄성률은 비틀림 같은 변형에 버티는 정도를 뜻한다.
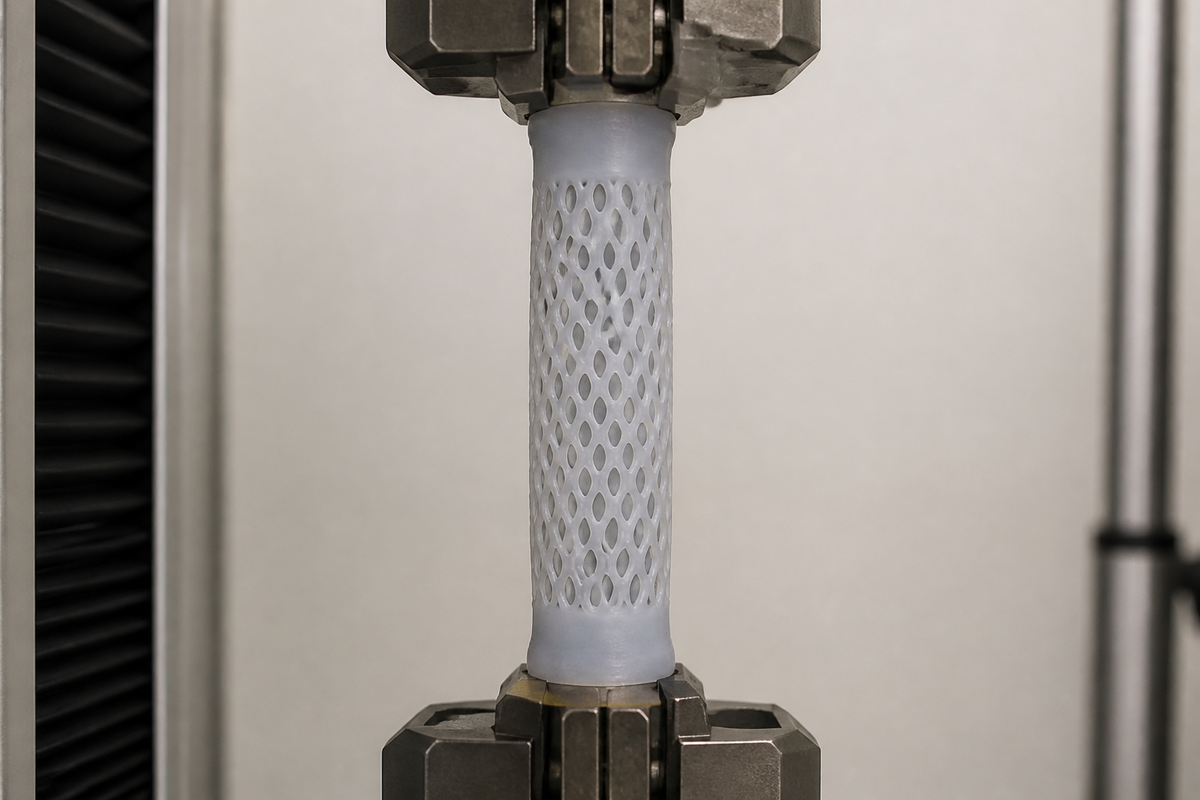
연구진은 당길 때 옆으로도 넓어지는 ‘보조개’ 반응을 겉층에 구현하려고 타원형 빈 공간을 규칙적으로 배치했다. 이 빈 공간을 형상대로 반영한 시뮬레이션에서도 둘레 방향 불안정 형태가 나타났다. 균일한 재료의 성질만 가정한 계산을 넘어, 반복 구조가 있는 겉층에서도 가능한 형태를 살핀 것이다.
3D프린팅 인장 시험에서 구별하지 못한 것
연구진은 부드러운 원기둥과 단단한 보조개 구조 겉층을 3D프린팅해 인장 시험을 했다. 이 실험은 그런 시편을 만들고 당겨 볼 수 있는지 보여주는 데 목적이 있었다. 예측한 주름의 시작 시점이나 개수를 정량 검증하도록 설계한 시험은 아니었다.
당기는 동안 겉층에 작은 표면 굴곡과 국소적인 질감 변화가 보였다. 굴곡의 높이는 광학 관찰의 해상도 한계에 가까웠고, 그 크기는 인쇄된 미세구조와 비슷했다. 연구진은 새 주름과 미세구조 자체의 변형을 명확히 구별할 수 없었다.
아이컨택은 이런 구조의 겉층을 설계한다면 주름 시작 조건과 관찰 방법을 함께 생각할 만하다고 본다. 특히 예상 주름의 간격이 반복 인쇄한 구조와 비슷한 시편에서는, 두 크기를 따로 읽을 수 있는 표면 측정이 결과 해석을 좌우한다.
댓글
댓글 쓰기