금속 바인더 제트 3D프린팅 부품, 도면의 벽과 구멍이 그대로 남을까
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
출력 화면에서 구멍이 뚫려 보인다면 완성품에서도 그대로 열려 있을까? 금속 바인더 제트 3D프린팅에서는 가루 제거와 소결을 지나야 답할 수 있다. 얇은 벽은 다루는 동안 깨질 수 있고, 좁고 깊은 구멍에는 가루가 남을 수 있다.
Desktop Metal의 기술 자료를 바탕으로 보면, 바인더 제트 부품은 금속 가루를 결합제로 붙여 형상을 만든 뒤 결합제를 제거하고 가열해 완성한다. 각 단계에서 약해지는 형상이 다르므로 도면 치수도 공정별로 읽어야 한다.
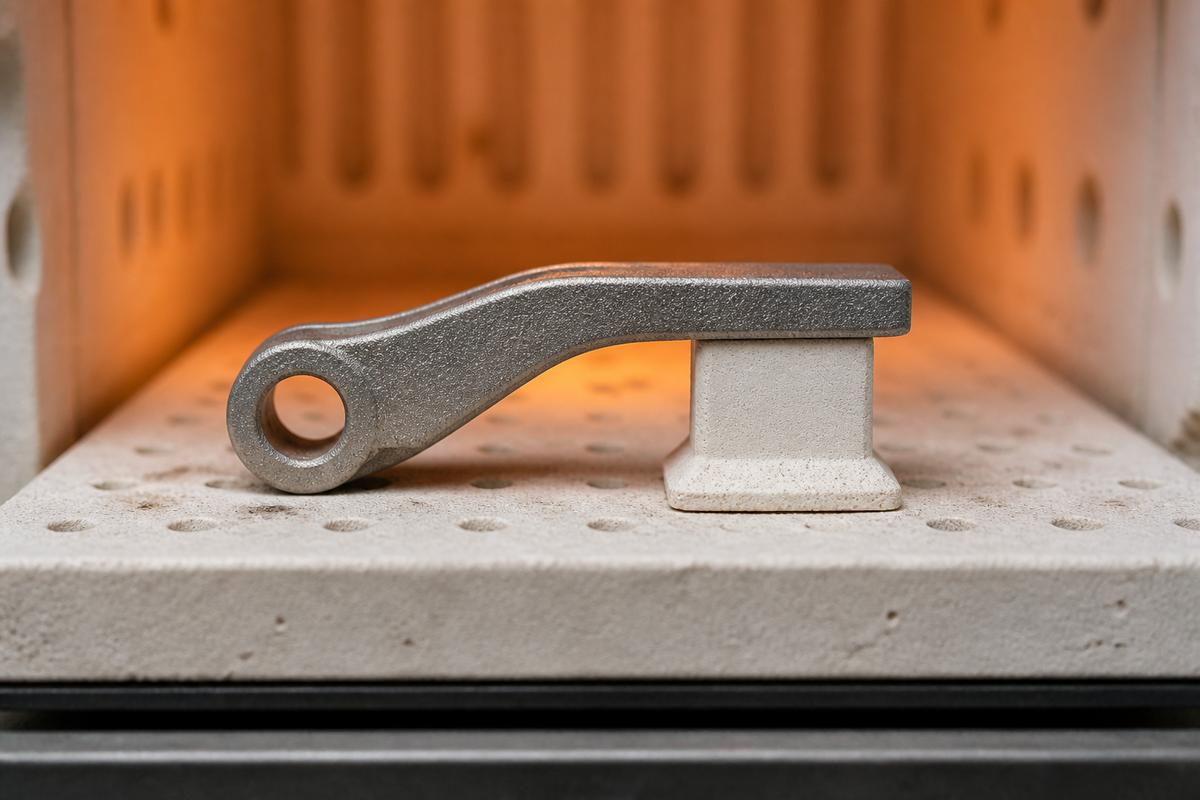
AI 개념 이미지: 금속 바인더 제트 부품의 얇은 벽, 내부 유로와 소결 지지대를 보여준다. 실제 장비나 부품을 촬영한 사진은 아니다.
금속 바인더 제트 설계에서 벽 두께를 정하는 법
가루 속에서 막 나온 부품은 소결 전 성형체다. Desktop Metal에 따르면 벽이 0.75 mm 미만이면 성형체의 강도가 부족하다. 0.75~2 mm 벽도 가루를 털어낼 때 깨지기 쉬우므로 취급에 주의해야 한다. 얇은 벽의 한계는 이 단계에서 먼저 드러난다.
그렇다고 벽을 계속 두껍게 만들 수도 없다. 결합제가 벽을 통과해 빠져나와야 하기 때문이다. Desktop Metal은 바인더 제거를 위해 최대 벽 두께를 25 mm로 권장한다. 이 값은 겉모양보다 벽 안쪽의 결합제를 제거하는 문제와 연결된다.
벽이 높다면 폭도 함께 본다. 벽 높이를 폭으로 나눈 값을 종횡비라고 하는데, 폭이 좁을수록 같은 높이에서도 이 값이 커진다. Desktop Metal은 폭이 1 mm 미만인 벽에 4:1 이하, 1 mm를 초과하는 벽에 8:1 이하를 권장한다. 한쪽 끝 이상이 지지되는 닫힌 고리형 벽에는 더 큰 비율이 허용된다.
구멍의 지름과 깊이는 왜 함께 볼까
구멍은 입구의 크기만으로 판단하기 어렵다. 깊숙한 곳의 가루까지 꺼낼 수 있어야 한다. Desktop Metal은 소결 후 구멍이 드러나려면 지름이 0.75 mm 이상이어야 하고, 깊이는 지름의 8배 이내로 설계하도록 권장한다.
작은 구멍일수록 허용 깊이는 더 짧다. Desktop Metal은 지름이 2 mm 이하라면 깊이를 지름의 4배 이내로 제한한다. 길고 가는 통로 안쪽에는 가루 제거 도구가 접근하기 어렵기 때문이다. 내부 유로에도 이 구멍 기준을 적용하고, 급격한 방향 전환은 피하도록 권장한다.
출력 뒤 소결에서 달라지는 형상
마지막 가열 단계에서는 금속 입자가 치밀해지며 부품이 줄어든다. Desktop Metal은 재료에 따라 수축률이 최대 20%에 이를 수 있다고 설명한다. 원하는 완성 치수를 정할 때 출력 전 형상의 크기를 따로 고려해야 하는 이유다.
돌출부에는 받침도 필요할 수 있다. 출력 중 모양을 유지했더라도 높은 온도에서 부품의 강도가 낮아지기 때문이다. Desktop Metal은 길이가 7.5 mm를 넘는 돌출부에 소결 지지대가 필요하다고 제시한다. 이 기준은 출력 가능 여부보다 소결 중 형상을 지탱할 수 있는지에 관한 것이다.
아이컨택이 특히 먼저 살펴볼 형상은 좁은 내부 유로다. 앞서 본 지름과 깊이의 관계에 급격한 꺾임까지 더해지면, 가루가 나올 경로를 확보하기 어려워질 수 있다. 유로의 단면과 경로를 정할 때 제거할 가루의 출구도 함께 생각해볼 만하다.
댓글
댓글 쓰기