금속 3D프린팅 서포트를 줄이면 출력 시간과 후처리는 어떻게 바뀔까
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
금속 부품을 출력할 때 함께 만드는 받침대는 완성품에 남길 구조가 아니다. 그래도 돌출부가 무너지지 않도록 받쳐야 한다. 서포트를 줄이면 이 받침대를 쌓는 일과 나중에 떼어내는 일이 함께 줄어든다.
EOS GmbH의 기술 자료는 서포트가 왜 필요하고 제작 과정에 어떤 일을 더하는지 설명한다. 서포트는 부품 아래의 작은 받침대처럼 작용하며, 돌출부나 관통 구멍처럼 출력 도중 스스로 고정되기 어려운 부분을 지탱한다.
AI 개념 이미지: 금속 3D프린팅 부품의 돌출부와 내부 서포트 위치를 보여준다. 실제 장비나 제품을 촬영한 사진은 아니다.
금속 3D프린팅 서포트가 맡는 일
금속 분말을 녹여 층층이 쌓는 동안 서포트는 단순히 아래를 받치는 데서 그치지 않는다. EOS에 따르면 열에 따른 변형을 막고 녹은 재료의 열이 빠져나가도록 돕는다. 새 분말을 펴는 리코터 날이 부품에 부딪혀 형상이 흐트러지는 일도 막는다.
부품을 출력 바닥인 빌드 플레이트에 붙여 안정적으로 유지할 수도 있다. 따라서 서포트를 줄이는 설계에서는 돌출부의 모양과 함께 출력 중 부품이 어떻게 고정되는지도 살펴야 한다.
돌출 각도는 서포트 필요 여부에 어떤 영향을 주나
돌출 각도는 출력 바닥인 빌드 플랫폼을 기준으로 부품이 뻗는 기울기다. EOS는 일반적인 기준으로 이 각도가 45도보다 낮으면 서포트가 필요한 경향이 있다고 설명한다.
EOS는 더 낮은 각도의 돌출부와 브리지를 출력하도록 돕는 소프트웨어·공정 변수 패키지도 소개한다. 브리지는 두 지점 사이를 가로질러 이어지는 부분이다. EOS에 따르면 자사 표준 공정에서는 전문 컨설턴트 없이 각도 한계를 20도까지 낮출 수 있다.
받침대를 덜 만들면 어느 공정이 줄어드나
레이저는 부품뿐 아니라 서포트도 매 층 만든다. EOS는 그만큼 출력 시간이 길어지고 에너지 사용이 늘어 비용에 영향을 준다고 설명한다. 서포트의 크기와 수를 줄이면 사용 재료도 줄어든다.
출력이 끝나면 붙어 있는 받침대를 제거하고 표면을 다듬는다. 서포트가 크거나 많을수록 마무리 작업은 길고 복잡해진다. 안쪽처럼 손이 닿지 않는 곳에 남은 서포트는 무게를 늘리고 성능에 영향을 줄 수도 있다.
슈라우드 임펠러 사례에서 확인된 차이
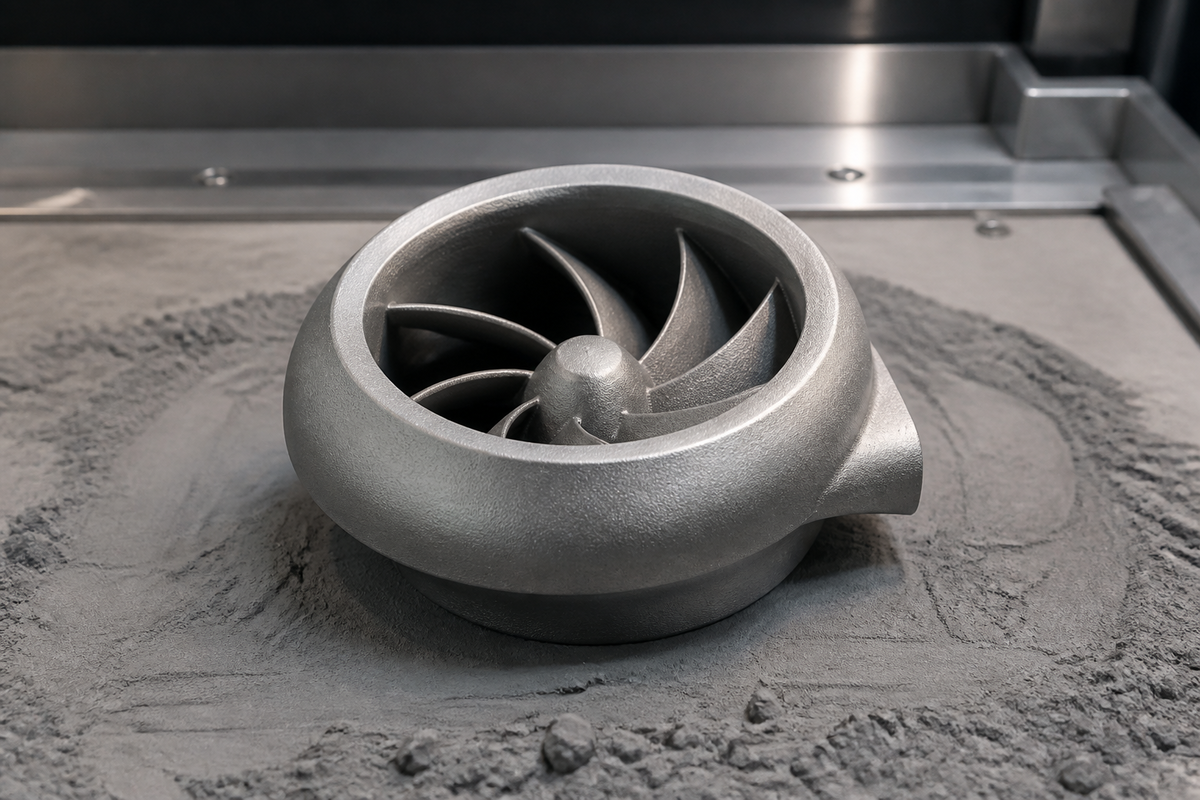
EOS가 소개한 슈라우드 임펠러 프로젝트에서는 돌출 각도가 10도인 부분을 서포트 없이 출력하고 내부 서포트도 완전히 없앴다. 임펠러는 유체를 움직이는 회전 부품이다. EOS는 안쪽 받침대를 떼어내는 작업이 사라져 후처리가 간단해졌다고 설명한다.
EOS에 따르면 이 프로젝트에서는 서포트의 크기와 수를 줄여 전체 생산비가 35% 감소했다. 특정 임펠러 제작에서 얻은 결과이므로, 비용을 살필 때는 자신의 부품에 붙을 서포트의 양과 제거하기 어려운 위치를 함께 보는 편이 유용하다.
아이컨택은 내부가 닫혀 있어 손이 닿기 어려운 회전 부품을 설계한다면, 출력 가능한 돌출 각도만큼이나 내부 서포트가 생길 자리를 일찍 확인할 만하다고 본다. 이 사례에서 후처리의 차이는 바로 그 안쪽에서 드러났다.
댓글
댓글 쓰기