금속 레이저 분말층 융합에서 돌출부 지지대가 필요한 까닭
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
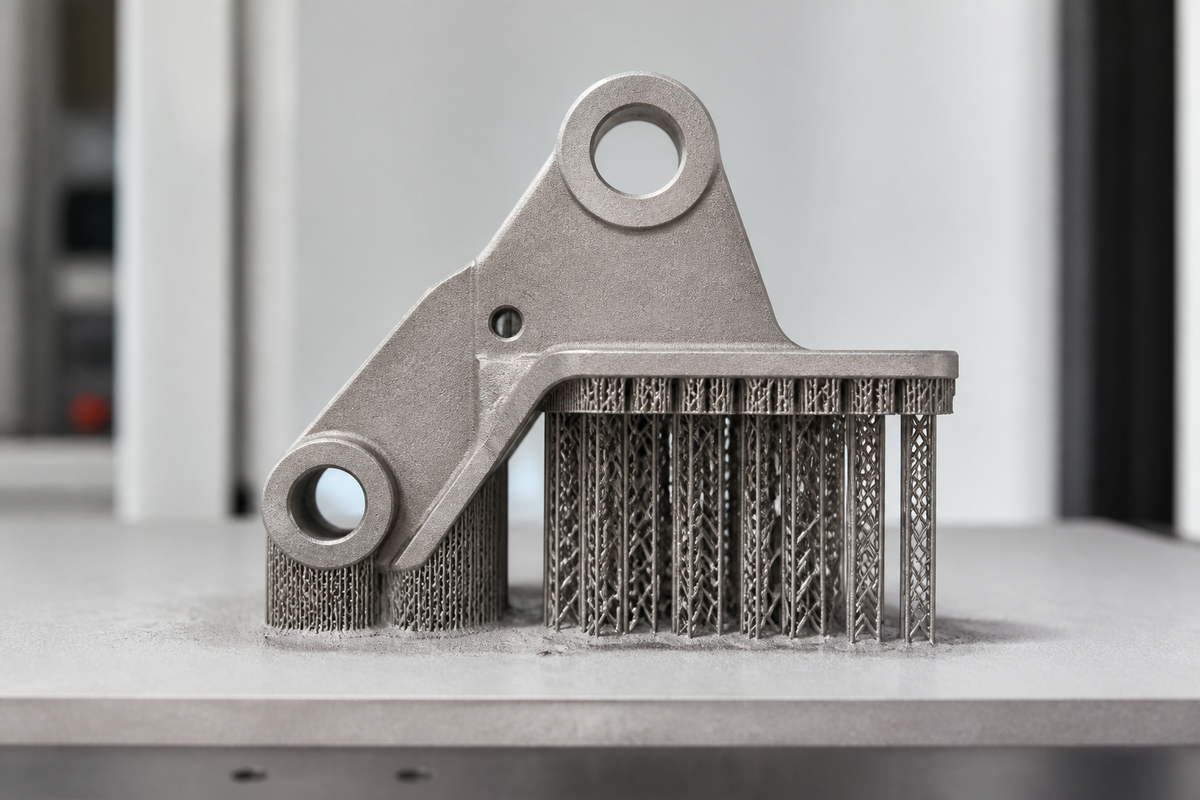
금속 3D프린팅에서 돌출부를 만들 때는 아래에 무엇이 있는지가 중요하다. 레이저 분말층 융합은 아래층의 고체에 기대어 새 층을 만들기 때문에, 고체 대신 분말 위에 놓이는 부분은 지지와 냉각 조건이 달라진다.
이 설명은 Renishaw plc의 금속 적층제조 설계 기술 자료를 바탕으로 한다. 출력 방향을 고르는 일은 부품의 놓임새를 정하는 데서 끝나지 않는다.
AI 개념 이미지: 금속 레이저 분말층 융합에서 돌출부 아래의 분말, 지지대와 열의 이동을 보여준다. 실제 장비나 제품을 촬영한 사진은 아니다.
금속 레이저 분말층 융합의 돌출부 아래에서는 무슨 일이 생길까
레이저는 맨 위 금속 분말을 녹여 아래층과 붙인다. 이때 아래층은 새로 녹은 금속을 받치고 열을 전달한다. 그런데 돌출부 아래의 녹지 않은 분말은 고체 금속보다 열을 훨씬 덜 전달한다.
열이 오래 머무르면 주변 분말이 더 소결돼 돌출부 아랫면에 여분의 재료가 붙을 수 있다. 완성된 면의 모양이 흐트러지거나 거칠어지는 이유다. 지지대는 이런 아래쪽 표면에서 열 일부를 빼내는 역할도 한다.
지지대를 줄인다는 말에 빠지기 쉬운 작업
녹지 않은 분말 위에 쌓는 돌출부에는 임시 지지대가 필요할 수 있다. Renishaw plc의 자료는 일반적으로 출력판과 이루는 각도가 45도 미만인 돌출부에 지지대가 필요하다고 설명한다. 이는 해당 자료의 일반적인 설계 기준이며, 각도는 출력판을 기준으로 읽어야 한다.
지지대가 늘면 출력 시간과 재료가 더 들고, 출력 후 떼어내는 작업도 따른다. 특히 구멍이나 관 안쪽의 지지대는 제거하기 어려워 절삭가공이 추가될 수 있다. 형상만 보고 고른 방향이 후가공의 난이도까지 바꾸는 셈이다.
큰 단면에서 가장자리가 말리는 이유
레이저가 금속을 빠르게 가열하고 식히면 부품 안에 잔류응력이 생긴다. 새로 굳은 금속은 식으며 수축하지만 아래의 고체 구조물에 붙잡혀 있어 층 사이에 전단력이 걸린다. 층을 더 쌓아 응력이 누적되면 가장자리가 말리거나 부품이 지지대에서 떨어질 수 있다.
이 영향은 단면이 큰 부품에서 특히 두드러진다. 레이저가 금속을 녹이며 지나가는 경로가 길어지고, 층 사이의 힘이 작용하는 거리도 길어지기 때문이다. 출력 방향에 따라 층마다 형성되는 단면이 달라지므로, 방향을 비교할 때는 돌출부와 함께 큰 단면이 생기는 자리도 살펴볼 만하다.
레이저가 분말 위를 훑는 경로도 응력에 영향을 준다. 주사 패턴은 경로 길이와 부품에 쌓이는 응력 수준을 바꾼다. 층마다 주사 방향을 돌리면 응력이 모두 같은 평면에 나란히 놓이는 것을 피할 수 있다.
출력 방향을 설계 초기에 비교하는 이유
사용할 때 위를 향하는 면과 출력할 때 위를 향하는 면은 같을 필요가 없다. 자료는 설계 초기에 출력 준비 소프트웨어로 여러 방향을 평가해 지지대를 적게 쓰면서 안정적으로 만들 방향을 찾으라고 권한다. 정밀도가 중요한 세부 형상은 위를 향한 표면에 놓는 편이 좋다는 권고도 함께 제시한다.
아이컨택은 세부 형상과 돌출부가 함께 있는 부품이라면, 어느 면을 위로 놓을지 결정할 때 세부 형상의 정확도와 아랫면 지지대의 제거 작업을 나란히 살펴볼 만하다고 본다.
댓글
댓글 쓰기