CNC 밀링 G90·G91 좌표 읽는 법: 반복 포켓에는 언제 G91을 쓸까 — 핵심 정리
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
CNC 밀링 프로그램에서 X2.0 Y-2.0을 보면 공구가 어디로 갈지 바로 알 수 있을까? 먼저 G90인지 G91인지 봐야 한다. G90은 작업물에 정한 고정 원점에서 목표 위치를 지정하고, G91은 현재 위치에서 다음 이동 거리와 방향을 지정한다.
Haas Automation의 밀링 프로그래밍 기술 자료에 따르면, 대부분의 위치 지정에는 G90이 적합하다. 같은 포켓을 여러 위치에 반복 가공할 때는 포켓 하나의 이동을 G91로 작성해 서브루틴에서 재사용할 수 있다. 서브루틴은 필요한 가공 명령을 다시 불러 실행하는 프로그램 부분이다.
AI 개념 이미지: CNC 밀링의 G90 절대좌표와 G91 증분좌표를 비교한 그림이다. 실제 장비를 촬영한 사진은 아니다.
핵심 정리
CNC 밀링 좌표는 어디를 기준으로 읽나
CNC는 공구가 갈 위치를 프로그램에 저장하고, 실행할 때 제어기가 그 위치로 움직인다. 위치를 읽으려면 먼저 기준이 되는 ‘0점’이 필요하다. X·Y·Z 세 방향의 좌표가 만나는 작업물 원점이 그 기준이다.
G90 절대좌표: 작업물 원점에서 목표 위치 찾기
G90은 ‘원점에서 어디인가’를 나타낸다. 작업물 원점을 모서리나 중심, 기존 구멍 등에 정해 두면, 이어지는 각 위치를 그 고정된 점에서 읽는다. 앞서 공구가 어디에 있었든 좌표가 가리키는 목표 위치의 기준은 같다.
G91 증분좌표: 지금 위치에서 얼마나 움직이나
G91은 ‘여기서 얼마나 움직일까’를 나타낸다. 한 이동 명령을 마친 공구의 위치가 다음 이동의 기준이 된다. 구멍 위치든 선이나 원호의 끝점이든, 다음 지점까지의 거리와 방향을 현재 위치에서 지정한다.
반복 포켓 가공에서는 왜 G91이 유용한가
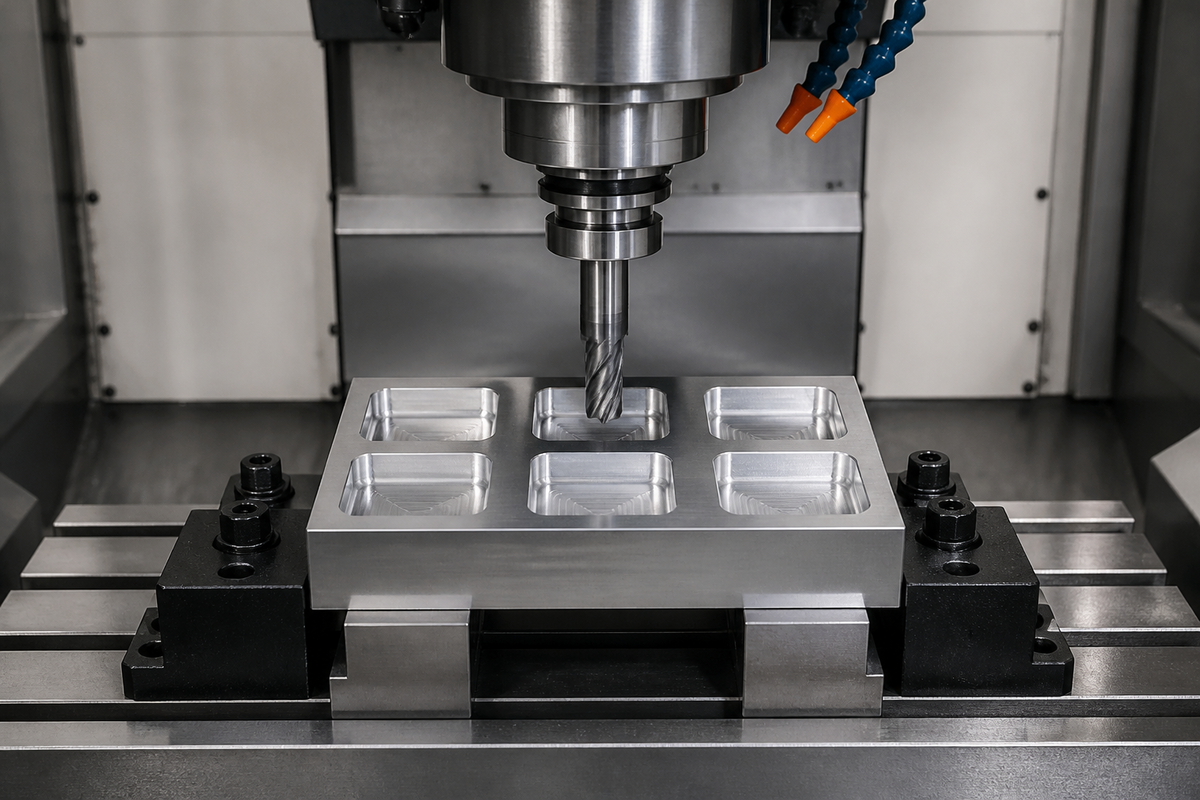
포켓은 작업물 표면을 파서 만드는 움푹한 형상이다. Haas 자료는 같은 포켓 여섯 개를 가공하는 예를 든다. 포켓 하나를 가공하는 이동을 증분좌표로 작성한 뒤, 새 위치에서 같은 서브루틴을 다시 호출하면 이동 명령을 반복해서 작성하는 수고를 줄일 수 있다고 설명한다.
아이컨택의 시선
같은 포켓을 여러 위치에 가공할 부품이라면, 아이컨택은 각 포켓의 시작 위치를 작업물 원점 기준으로 정하고 포켓 안의 반복 이동을 G91과 서브루틴으로 작성하는 방식을 검토할 만하다고 본다. 앞서 본 포켓 반복 사례에서 프로그래밍 작업을 줄이는 부분은 각 포켓 안에서 다시 쓰이는 이동이다.
댓글
댓글 쓰기