CNC 구멍 가공에서 나사·핀·볼트에 맞는 형상 고르기
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
도면 속 둥근 구멍도 볼트가 지나가는지, 나사가 직접 물리는지, 핀이 정확히 끼워지는지에 따라 달라진다.
구멍 안은 공구가 움직일 공간이 좁다. 공구가 들어갈 길뿐 아니라 잘려 나온 칩과 열을 처리할 조건도 살펴야 한다. 필요한 지름과 공차, 재료, 표면 상태에 따라 드릴로 뚫거나 엔드밀을 원을 그리듯 움직여 깎고, 정밀한 치수가 필요하면 리머로 마무리한다.
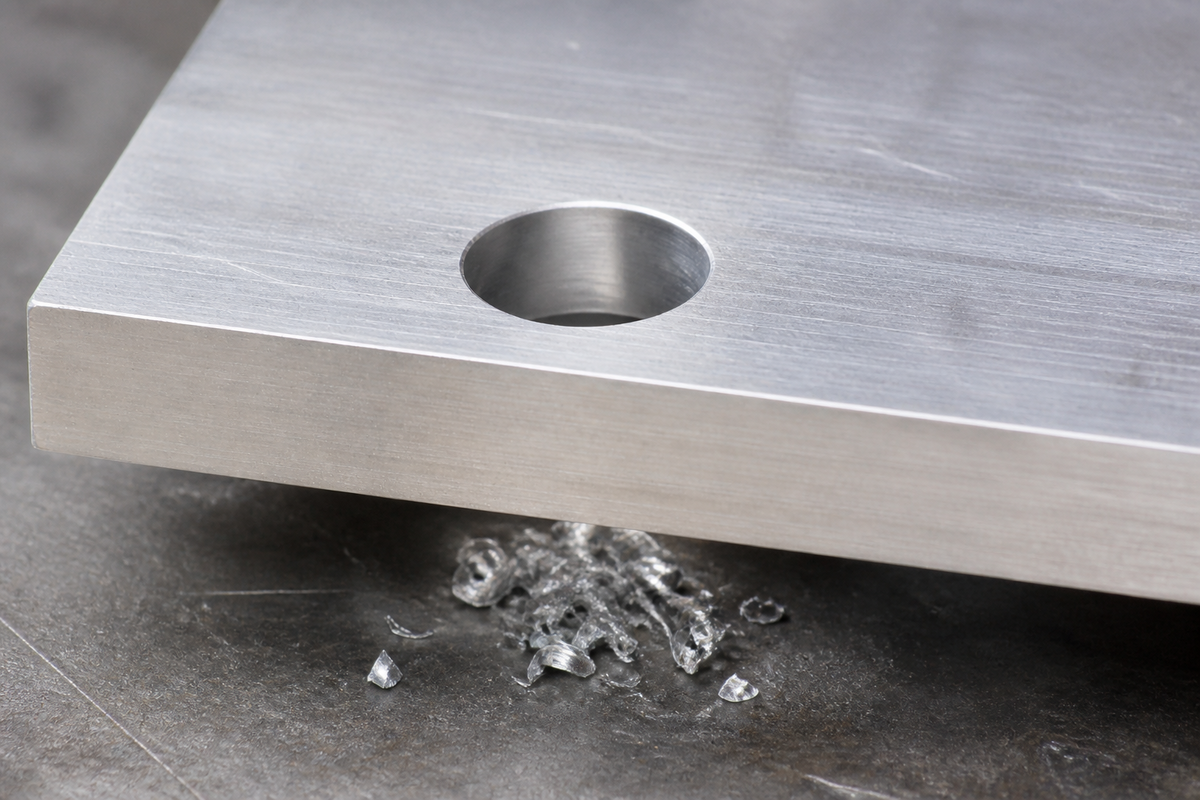
AI 개념 이미지: CNC 가공 부품의 관통구멍·막힌구멍·체결 홈과 공구 접근 방향을 보여준다. 실제 장비나 제품을 촬영한 사진은 아니다.
체결 방식이 구멍 형상을 정한다
볼트가 통과하기만 하면 관통구멍을 쓸 수 있다. 부품을 끝까지 뚫으므로 공구가 지나가고 절삭 중 나온 칩도 빠져나갈 곳이 있어 대체로 가공하기 쉽다. 반대쪽 면을 남겨야 하거나 다른 형상과 간섭한다면 중간에서 끝나는 막힌구멍이 필요하다. 이때는 칩이 바닥으로 나갈 수 없어 가공에 손이 더 간다.
나사를 부품에 직접 체결하려면 구멍 안쪽에 나사산을 낸다. Protolabs는 실제 연결에 필요한 나사산 깊이만 지정하라고 권한다. 더 깊은 나사산이 체결력을 실질적으로 높이지 않으면서 가공 시간은 늘릴 수 있어서다. 다만 구멍 전체는 나사산을 사용하는 부분보다 깊어야 하는 경우가 많다. 공구가 절삭을 끝내고 아래쪽에 칩이 모일 공간이 필요하다.
나사 머리와 핀 자리에는 무엇이 더 필요할까
나사 머리를 표면과 같거나 그 아래로 놓으려면 머리 모양에 맞는 홈을 더한다. 카운터보어는 원통형 홈으로 소켓머리 나사 등을 받치고, 카운터싱크는 원뿔형 홈에 접시머리 나사를 앉힌다. 카운터싱크 각도는 나사와 맞춰야 하며, Protolabs 자료는 일반적인 규격으로 82°·90°·100°를 제시한다.
위치 결정 핀이나 정밀 축처럼 정확한 끼워 맞춤이 필요하면 리밍을 고려한다. 먼저 조금 작게 구멍을 만든 뒤 리머로 소량을 깎아 최종 치수에 맞추는 작업이다. 공정이 하나 늘어나므로 Protolabs는 그 수준의 정밀도가 필요한 구멍에 쓰라고 권한다.
깊이와 공차는 어느 구멍에 집중할까
깊은 구멍에서는 칩 배출이 어려워지고 긴 공구가 휘기 쉽다. Protolabs는 구멍 깊이가 지름의 약 6배를 넘으면 가공 가능성을 일찍 확인하라고 권한다. 실제 가능한 깊이는 지름, 재료, 공차, 공구 접근성에 따라 달라진다.
구멍 자체가 얕아도 깊은 포켓 안이나 높은 벽 옆에 있으면 공구가 닿기 어려울 수 있다. 더 길고 강성이 낮은 공구가 필요하면 정확도가 떨어지거나 가공 시간이 늘 수 있으므로, 설계할 때 공구가 들어갈 경로도 살펴야 한다.
구멍을 모서리에 가깝게 배치할 때는 입구의 홈 크기까지 봐야 한다. 너무 가까우면 부품이 약해지고 가공도 어려워질 수 있다. 카운터보어나 카운터싱크가 있다면 작은 구멍이 아니라 홈을 포함한 형상 전체의 최대 지름을 기준으로 모서리와의 거리를 확인한다.
공차는 허용하는 치수 오차의 범위다. 좁은 공차는 가공과 검사에 시간이 더 들므로 베어링이나 위치 결정 핀처럼 끼워 맞춤이 중요한 자리에 집중하는 편이 좋다. 볼트가 지나가는 자리와 핀이 맞물리는 자리를 도면에서 구별하면, 각 구멍에 필요한 가공을 정하기도 쉬워진다.
댓글
댓글 쓰기