CNC 가공 공차, 프로그램이 정확해도 부품이 달라지는 이유
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
도면의 치수를 정확히 입력했는데도 가공면이 목표 위치에서 벗어날 수 있다. CNC 밀링과 선삭에서 공차를 볼 때는 숫자와 함께 절삭력을 받는 공구·부품·고정구의 강성을 봐야 한다.
Northern Arizona University MPaCT Lab의 기술 자료는 소형 장비에서 달성 가능한 공차를 보통 제한하는 요인으로 제어장치보다 강성을 꼽는다. 공차는 목표 치수에서 허용하는 차이이고, 강성은 힘을 받을 때 쉽게 휘지 않는 성질이다.
AI 개념 이미지: 회전하는 밀링 공구와 선삭 소재, 두 공정에 맞는 부품 형상을 보여준다. 실제 장비나 제품을 촬영한 사진은 아니다.
CNC 밀링과 선삭에서 실제 절삭 위치가 달라지는 과정
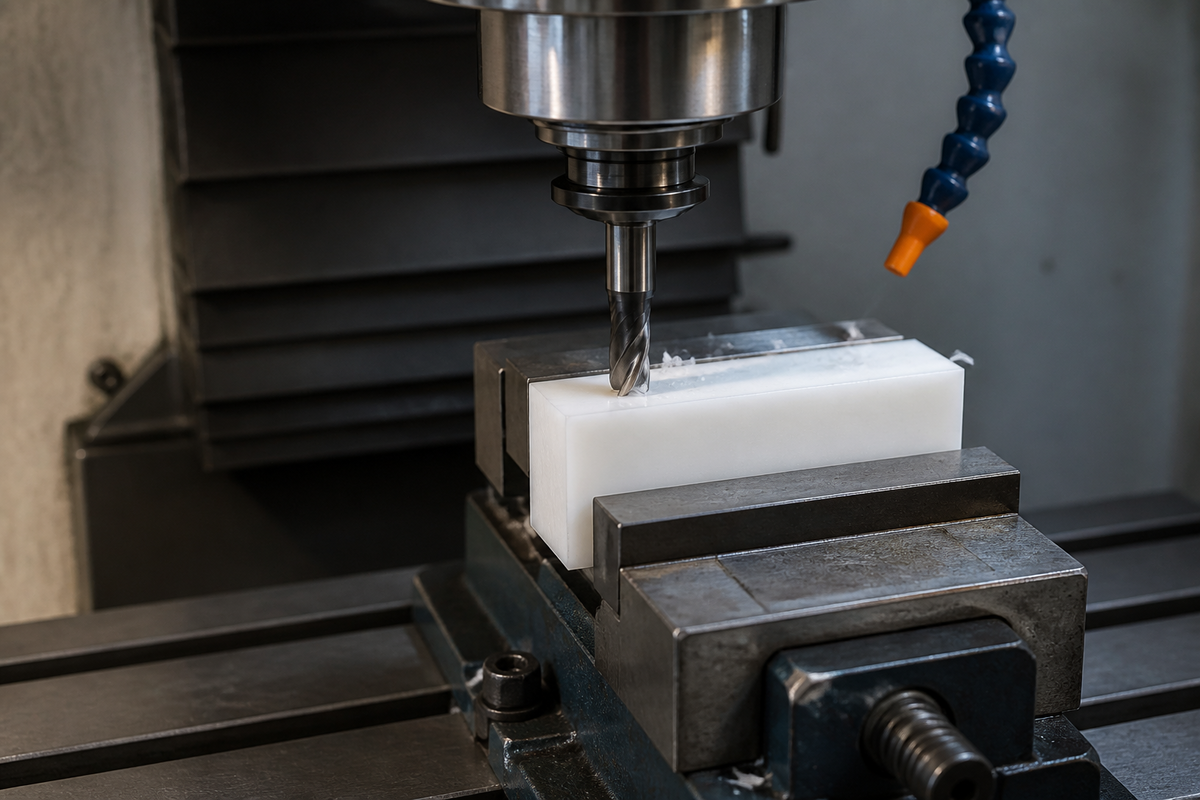
CNC 가공은 수치 지시에 따라 고체 소재를 깎아 형상을 남긴다. 밀링에서는 공구가 돌고 소재가 테이블에 고정되며, 선삭에서는 척에 물린 소재가 돌고 공구가 그 표면을 따라 움직인다.
어느 쪽이든 절삭날 앞의 재료가 작은 조각인 칩으로 떨어져 나가야 한다. 그 과정에서 생긴 힘이 공구나 부품, 고정구를 휘게 하면 절삭날은 프로그램이 지시한 자리와 다른 곳을 지나간다.
절삭 전 설정도 실제 부품을 기준으로 해야 한다. 자료는 사용할 제어장치에 맞춘 공구 경로 프로그램을 준비하고, 장비가 위치를 계산할 좌표 원점을 실제 부품에서 정하도록 안내한다. 프로그램에 들어간 각 공구의 길이 보정값도 측정해야 한다.
소재는 공구가 미는 모든 방향의 힘을 견디도록 고정한다. 특히 잡을 면이 없는 작은 부품이나 지지되지 않은 얇은 벽은 공구가 닿더라도 고정 방법이 가공의 제약이 될 수 있다.
표면 상태는 마지막에 얇게 다시 깎는 마무리 절삭으로 개선할 수 있지만, 절삭 중 부품이 움직인다면 먼저 고정 상태를 살펴야 한다.
절삭 조건은 왜 함께 보나
절삭 속도는 절삭날이 소재를 지나는 상대 속도다. 자료는 이 속도가 열 발생과 공구 수명에 영향을 준다고 설명한다. 한 날이 지나갈 때 전진하는 양인 날당 이송량이 너무 작으면 날이 깎는 대신 문질러 열이 나고 무뎌진다. 너무 크면 날에 과부하가 걸린다.
조건을 정할 때는 장비가 해당 재료를 가공하도록 지정됐는지도 확인해야 한다. 자료가 소개한 Haas Desktop Mill의 지정 재료는 플라스틱과 가공용 왁스이며, Desktop Lathe에는 황동도 포함된다. 두 장비 모두 알루미늄·강철·스테인리스는 지정 재료가 아니다.
공구나 부품의 휨이 반복해 흔들리면 채터가 된다. 공구가 튀며 남긴 물결 모양 면이 다음 절삭에서 같은 흔들림을 일으키는 현상이다. 자료는 공구가 길게 돌출되거나 얇은 벽이 지지되지 않은 상태, 부품이 움직이는 고정 상태를 주요 원인으로 설명한다.
이때 자료가 제시한 대응 순서는 돌출된 공구 길이를 줄이고, 절삭 지점 가까이를 지지한 다음, 속도와 이송량을 조정하는 것이다. 아이컨택은 얇은 벽의 치수와 표면을 함께 관리해야 하는 부품이라면 가공 조건을 정하기 전에 벽을 어떻게 잡고 지지할지 확인할 만하다고 본다.
댓글
댓글 쓰기