DLP·cDLM 레진 3D프린팅, 작은 형상과 얇은 벽은 어디까지 설계할까
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
가느다란 돌기는 보이는데 옆으로 뻗은 부분은 뭉개진다면, 도면의 어느 치수부터 봐야 할까? Envision One cDLM 계열, P4K 계열, D4K용으로 작성된 Proto3000의 DLP 설계 지침에 따르면 작은 형상은 프린터·재료·형상에 따라 기준이 달라지고, 얇은 벽과 수평 구멍도 각각 따져야 한다.
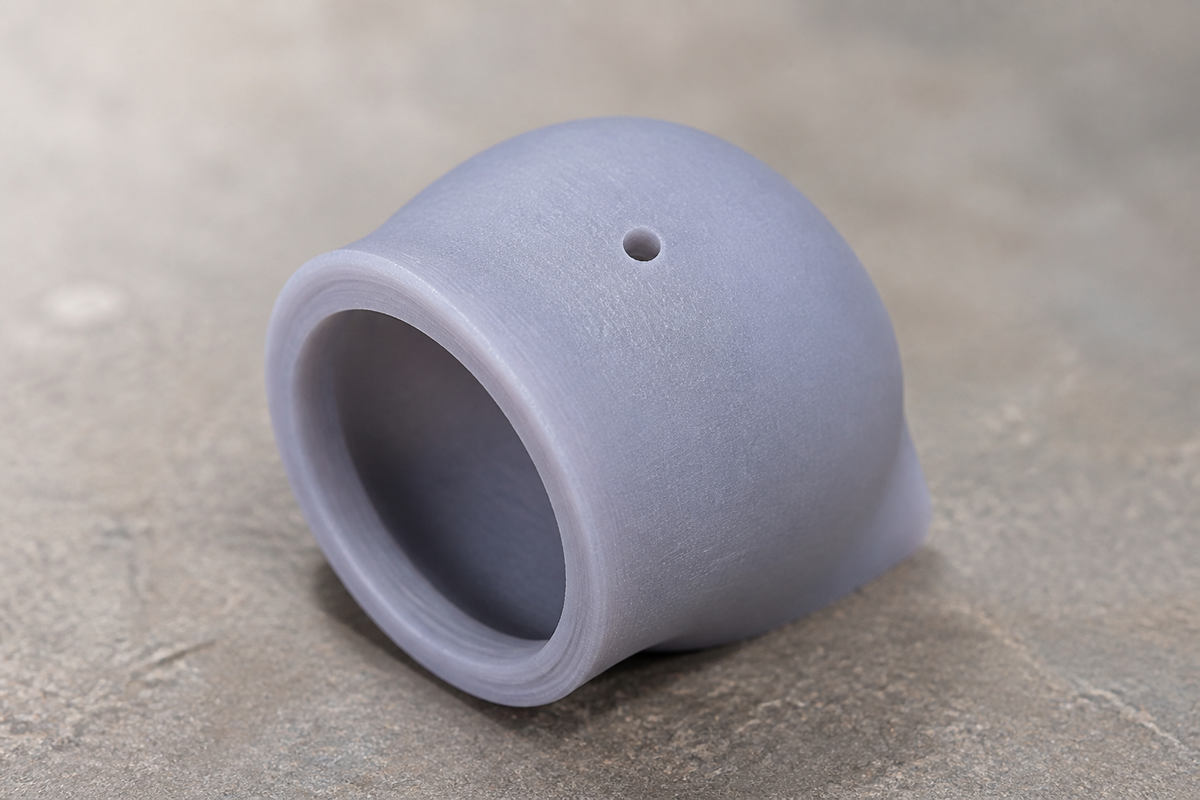
AI 개념 이미지: 얇은 벽, 수평 구멍, 돌출부와 속 빈 레진 출력물의 통기구를 보여준다. 실제 장비나 제품의 사진은 아니다.
DLP·cDLM 레진 3D프린팅의 작은 형상은 어떻게 정할까
DLP·cDLM은 빛으로 액상 레진을 층마다 굳혀 형상을 만든다. 작은 돌기를 볼 때는 출력 공간을 잘게 나눈 입체 칸을 떠올리면 쉽다. 이 칸을 ‘복셀’이라고 한다.
복셀 한 칸짜리 선이 도면에 있다고 해서 그대로 표현되는 것은 아니다. Proto3000 지침은 최소 형상을 복셀 크기의 세 배 이상으로 잡으며, D4K 사례에서는 복셀 50 μm에 최소 표현 형상 150 μm를 적용한다. 아주 가는 돌기를 설계할 때 확인할 장비별 기준이다.
옆으로 놓인 형상에는 층 높이도 관계한다. 층 높이는 한 번에 굳는 재료의 두께다. Proto3000 지침에 실린 ETEC 권장값은 수평 형상을 층 높이의 다섯 배로 잡는 것이다. E-RigidForm 사례의 층 높이 100 μm에는 최소 수평 형상 500 μm가 적용된다.
얇은 벽은 ‘출력 가능’과 ‘권장’을 구분해야 한다
벽 두께를 정할 때는 가장 얇게 출력된 사례보다 권장 범위가 출발점이다. Proto3000은 재료와 형상에 따라 최소 벽 두께를 0.50~1.0 mm로 권장한다. 얇은 외벽의 첫 치수를 잡을 때 참고할 값이다.
방향을 알맞게 잡고 크기가 적절한 독립 벽은 두께 0.20 mm까지 출력할 수 있다고 Proto3000은 설명한다. 벽 하나를 그 조건에서 만들 수 있다는 뜻이다. 두께 2.0 mm 미만인 벽은 형상, 출력 방향, 재료에 따라 출력 가능성이 달라진다.
수평 구멍과 돌출부는 언제 지지대를 볼까
옆으로 난 구멍의 윗부분은 새 층이 아래층에서 조금씩 돌출되며 만들어진다. 구멍이 커질수록 지지대 없이 출력되는지뿐 아니라 완성된 모양이 유지되는지도 중요하다.
Proto3000 지침은 수평 구멍을 최대 25.0 mm까지 지지대 없이 출력할 수 있다고 설명한다. 최대 75.0 mm까지도 지지대 없이 출력할 수 있지만 일부 변형이 생길 수 있다. 구멍의 형태가 중요한 부품이라면 두 범위를 같은 뜻으로 받아들여서는 안 된다.
허공으로 뻗는 돌출부는 길이를 따로 본다. Proto3000 지침에 따르면 길이 1.0~2.0 mm 이내는 지지대 없이 출력할 수 있고, 2.0 mm를 넘으면 지지대를 권장한다. 모서리를 둥글게 하거나 모따기하면 지지대 없이 뻗어야 하는 길이를 줄이는 데 도움이 된다.
속 빈 레진 출력물에는 구멍을 어디에 둘까
속이 비어 있어도 내부가 완전히 막혀 있으면 출력 중 레진 흐름을 따져야 한다. DLP·cDLM 공정에서는 레진의 흐름이 막히지 않아야 하므로, 밀폐된 내부 공간에는 배출·통기 구멍을 고려한다.
Proto3000은 안정적이고 정확한 출력을 위해 배출·통기 구멍의 지름을 약 1.0 mm로 권장한다. 더 작은 구멍은 재료, 프린터, 형상에 따라 가능하다. 구멍을 더 크게 낸 뒤 후처리를 마치고 출력한 마개로 막는 방법도 지침에 실려 있다.
아이컨택은 속 빈 얇은 외벽 시제품이라면 벽 두께와 통기구 자리를 한 도면에서 함께 정하는 편이 실용적이라고 본다. 독립 벽의 출력 사례를 부품 전체의 기준으로 옮기기 전에 사용할 재료와 형상에 맞는 권장 두께를 확인하고, 밀폐 공간에 레진이 드나들 자리를 남기는 판단이다.
댓글
댓글 쓰기