Metal X 금속 3D프린팅 부품, 두꺼운 형상과 돌출부를 어떻게 설계할까?
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
금속 3D프린팅 부품은 출력이 끝나도 형상에 영향을 주는 공정이 남아 있다. Markforged의 Metal X 설계 가이드에 따르면 두꺼운 곳은 세척을, 돌출부와 급격한 두께 변화는 소결까지 생각하며 설계해야 한다.
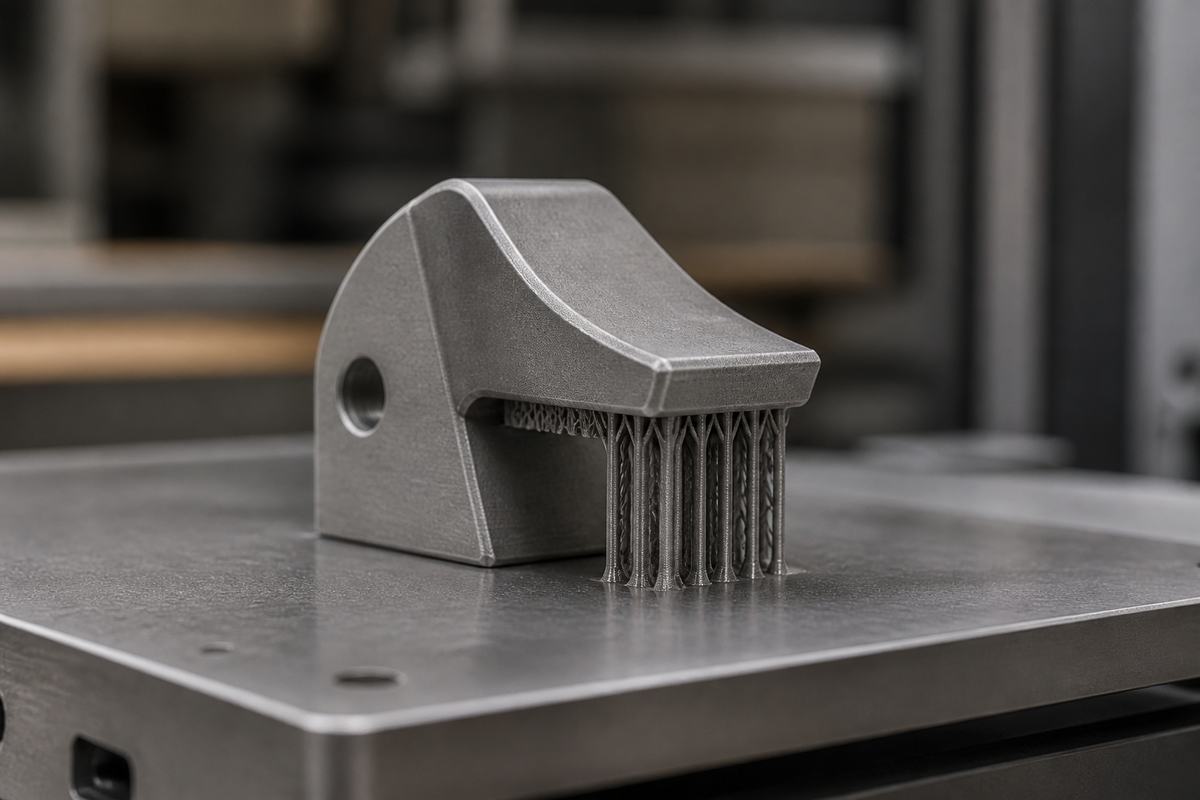
AI 개념 이미지: Metal X 금속 3D프린팅 부품의 출력 방향, 지지대, 세척·소결을 함께 고려하는 모습을 그렸다. 실제 장비나 부품의 사진은 아니다.
두꺼운 금속 부품의 세척 시간
Metal X 부품은 출력 뒤 세척을 거친다. 부품이 두꺼울수록 이 단계에 더 오래 걸린다. 가이드는 큰 덩어리의 속을 비워 세척액이 닿는 표면을 늘리고, 벽 두께를 일정하게 유지하라고 권한다.
두꺼운 몸체를 설계한다면 빈 공간을 둘 수 있는지 먼저 살펴볼 만하다.
그릇처럼 오목한 형상이라면 출력 방향과 세척할 때의 방향을 따로 생각할 수 있다. 가이드는 세척할 때 그릇을 뒤집어 놓으라고 권한다. 세척 용매가 바인더보다 가벼워 안쪽으로 스며들며 세척 시간이 짧아진다는 설명이다.
소결 중에는 어떤 형상이 불안정할까?
세척 뒤 열을 가해 소결할 때 부품은 수축한다. Markforged는 이 과정에서 부품이 서로 끌어당기며 열응력을 받는다고 설명한다. 그래서 뾰족한 모서리를 둥글게 하고, 두께가 갑자기 바뀌는 곳을 완만하게 만들라고 권한다.
열을 받은 부품은 점토처럼 변형되기 쉬운 상태가 된다. 출력할 때 지지대 없이 서 있던 형상도 소결할 때는 자세를 다시 봐야 한다. 가이드는 위쪽이 무겁거나 한쪽으로 길게 뻗은 부분, 길고 가는 부분을 피하라고 안내한다.
작은 구멍이나 유로가 바닥 가까이에 있다면 아랫모서리도 살펴야 한다. Markforged는 소결 중 벌어지는 아랫모서리를 막기 위해 최종 부품 설계 기준 0.5~1.0 mm의 모따기를 권장한다. 모따기는 날카로운 모서리를 비스듬한 면으로 바꾼 형상이다.
돌출부를 받치는 지지대는 출력과 소결 중 무너짐을 막는다. 위치가 깊숙하면 출력 뒤 제거할 수 있는지도 살펴야 한다.
출력 방향은 어떻게 연결될까?
방향을 정할 때는 치수가 중요한 면과 바닥에 닿는 면을 함께 본다. Markforged는 바닥판과 평행한 면의 출력 정밀도가 더 높고, 바닥 접촉면이 넓으면 접착성이 좋아지며 지지대를 줄일 수 있다고 설명한다.
구멍이 놓이는 면도 방향 선택에 영향을 준다. Markforged의 Metal X 설계 가이드는 최종 부품 기준 권장 최소 구멍 지름을 XY 방향 1.5 mm, Z 방향 1.0 mm로 제시한다. 수평면의 구멍이 수직면의 구멍보다 정밀하게 출력된다는 설명이며, 실제 결과는 형상에 따라 달라질 수 있다.
아이컨택이 이 설계에서 주목하는 지점은 세척 시간과 소결 중 안정성이 같은 형상에 걸려 있다는 점이다.
댓글
댓글 쓰기