금속 레이저 분말층 융합에서 국소 출력 제어가 MS1 강 경도에 남긴 차이
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
금속 3D프린팅 부품의 어느 한 곳만 유난히 뜨거워진다면, 전체 레이저 출력을 똑같이 낮춰야 할까? EOS GmbH와 광기술연구소(LPT)가 소개한 MS1 강 시험에서는 관측값에 따라 다음 층의 출력을 국소적으로 조절했고, 제작 높이에 따른 경도가 고르게 나타났다. EOS의 기술 자료에 실린 특정 시험 형상과 제작 조건의 비교다.
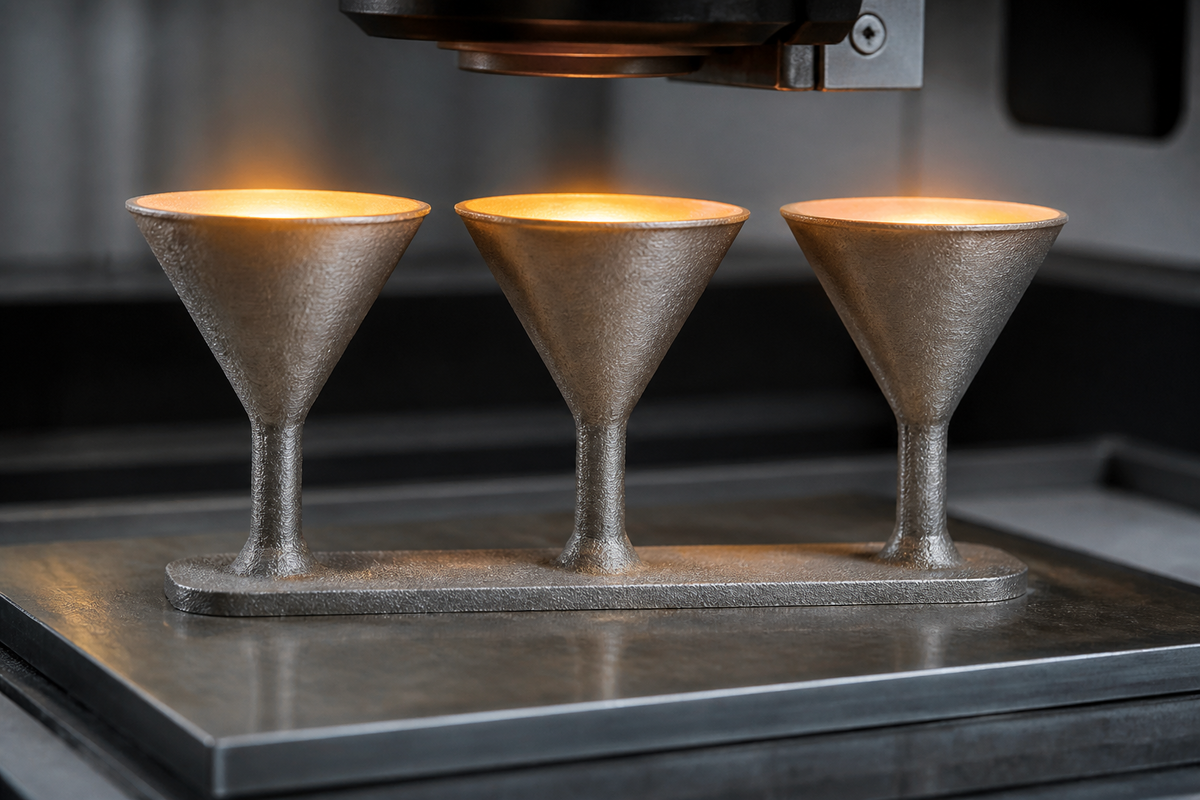
AI 개념 이미지: 얇은 연결부 위로 넓어지는 금속 출력물과 레이저 출력의 국소 조절을 나타낸다. 실제 시험 장비나 시편을 촬영한 사진은 아니다.
금속 3D프린팅에서 열이 몰리는 자리
금속 레이저 분말층 융합은 분말을 레이저로 녹여 층층이 부품을 만드는 방식이다. 레이저가 층마다 열을 넣는 동안, 공정 부위에서 열이 충분히 빠져나가지 못하면 과열이 쌓인다. 돌출부나 작은 형상에서는 열이 이동할 길이 좁아질 수 있다.
연구진이 사용한 형상은 뒤집힌 원뿔 세 개를 가는 원통으로 연결한 모습이었다. 가는 연결부가 열 이동의 병목이 돼 원뿔에 열이 빠르게 축적됐다. 출력 제어를 쓰지 않았을 때는 레이저 조사가 끝난 뒤에도 표면이 한동안 밝게 달아올랐다.
다음 층에서 바꾸는 레이저 출력
Smart Fusion은 광학 단층 촬영으로 얻은 밝기값을 재료·공정별 목표값과 비교한다. 그리고 다음 층에서 짧은 레이저 주사 구간마다 출력을 조절한다. 열이 몰리기 쉬운 부위의 출력을 국소적으로 낮추는 방식이다.
층 사이의 대기 시간을 늘리거나 서포트를 더하면 제작 시간과 비용이 늘어난다. 반대로 에너지 투입량을 전반적으로 줄인 공정 조건은 부품 밀도를 떨어뜨릴 수 있다. 이 비교에서 중요한 차이는 관측한 위치에 맞춰 다음 층의 출력을 바꾼다는 점이다.
레이저가 녹인 금속은 빠르게 식지만, 이미 굳은 부분은 옆 주사 구간과 다음 층을 만들 때 다시 가열된다. 이전 층의 표면 온도는 새 층의 재료가 어디까지 식을 수 있는지도 좌우한다.
MS1 강의 조직과 경도는 어떻게 달랐나
금속 내부의 작은 구조인 미세조직을 보려고 시편을 부식액으로 처리하자, 제어를 적용한 시편은 전체적으로 일정한 반응을 보였다. 적용하지 않은 시편에는 연결부 위쪽으로 어두운 영역이 드러났다.
한 부위가 높은 온도를 충분히 오래 유지하면 제작 중 석출 경화가 일어날 수 있다. 금속 내부에 작은 입자가 생기면서 단단해지는 현상으로, 층별 작업 시간에 따라 석출물 형성이 달라질 수 있다.
그 어두운 영역에서는 세포처럼 이어진 응고 조직이 일부 분해돼 있었다. EOS에 따르면 경도는 최대 540 HV로, 통상적인 값보다 100 HV 넘게 높았다. EOS는 이 결과를 제작 중 상당한 석출이 일어났다는 징후로 해석했다. 과열 부위가 이 시험에서는 국소적인 경도 상승으로 나타난 것이다.
제작 조건에도 차이가 있었다. EOS는 이 MS1 시험에서 제어하지 않은 시편의 말려 올라간 가장자리에 분말을 펴는 리코터가 닿지 않도록 최소 레이저 조사 시간 40초를 뒀다. 제어한 시편은 층 사이 대기 시간 없이 만들었다.
한편 제어를 적용한 시편은 최소 층별 시간을 두지 않아도 현미경 사진에서 높은 밀도를 보였고, 경도도 제작 높이에 따라 매우 일정했다. 아이컨택은 가는 연결부 위로 넓어지는 MS1 부품이라면, 완성 여부와 함께 그 위쪽의 경도 분포를 비교할 만하다고 본다.
댓글
댓글 쓰기