PA 12 SLS 중공 부품, 분말 배출구와 내부 유로는 어떻게 설계할까
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
속을 비운 PA 12 부품이라도 출력 뒤 안이 저절로 비워지는 것은 아니다.
SLS는 분말 가운데 필요한 부분을 소결해 층층이 형상을 만드는 방식이다. Materialise의 PA 12 SLS 기술 자료는 출력 중 변형과 변색을 피하기 위해 가능하면 부품의 속을 비우라고 권한다. 그다음 과제는 안에 남은 미소결 분말을 꺼내는 일이다.
속을 비우는 기준은 벽 두께와도 연결된다. Materialise는 벽이 9 mm보다 두꺼운 부품은 생산팀이 변형과 변색을 막기 위해 속을 비울 수 있고, 20 mm보다 두꺼우면 기본적으로 그렇게 처리한다고 설명한다. 두꺼운 외형을 그대로 설계할 때는 내부가 비워질 가능성까지 고려해야 한다.
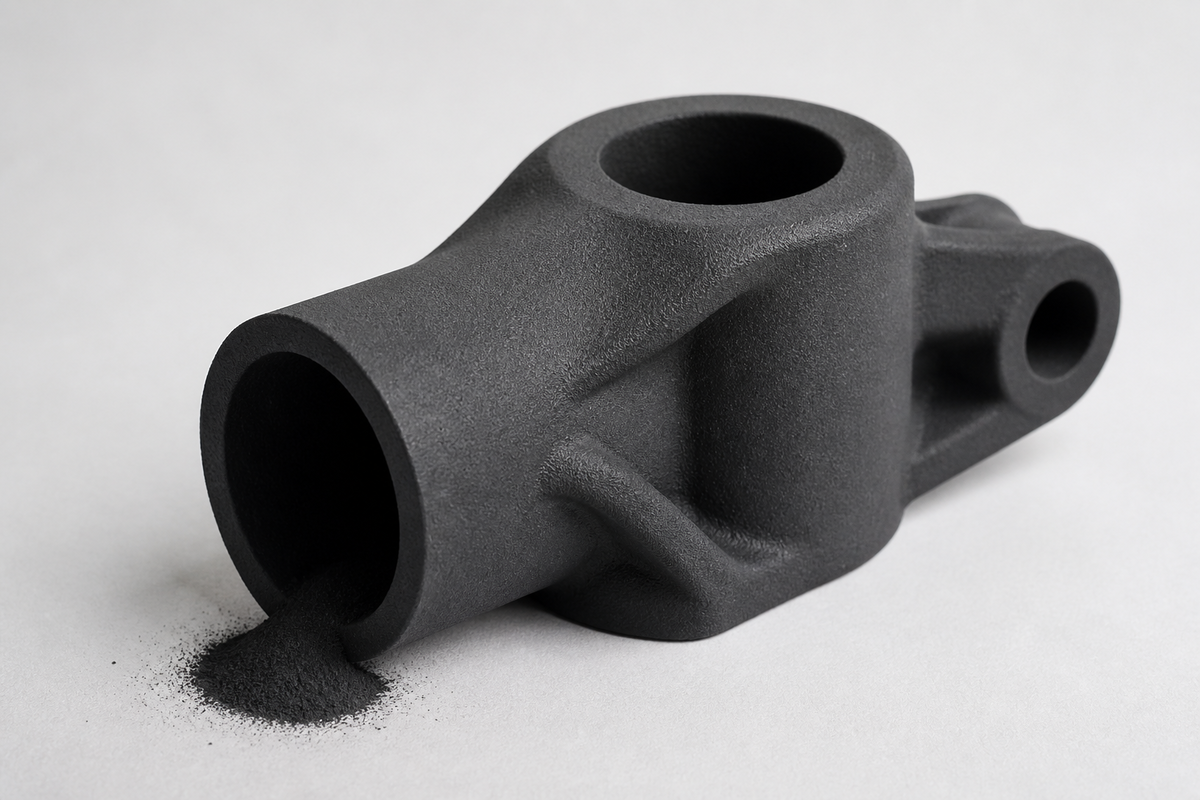
AI 개념 이미지: PA 12 SLS 부품의 벽과 내부 유로, 분말 배출구 및 조립 간극을 나타낸다. 실제 장비나 제품의 사진은 아니다.
SLS 분말 배출: 빈 공간에 출구가 필요한 이유
Materialise에 따르면 표면에 구멍이 없는 중공 부품에는 미소결 분말이 갇힌다. 알맞은 위치에 배출구를 만들면 출력 후 제거하기 쉬워지고, 자료는 구멍 두 개를 더 좋은 선택으로 제시한다.
형상이 복잡해질수록 안쪽 분말을 빼기 어렵다는 설명도 있다.
구멍과 긴 내부 유로의 기준은 다르다
작은 구멍에서는 소결 중 받은 열로 안쪽 분말까지 붙을 수 있다. Materialise는 PA 12 SLS 부품의 구멍이 열린 상태로 남도록 지름을 최소 1 mm로 권장한다. 도면의 원형 구멍이 출력물에서도 통로로 남게 하려는 기준이다.
통로가 부품 안쪽으로 길게 이어지면 분말 일부가 붙었을 때 비우기가 특히 어렵다. 그래서 Materialise는 긴 내부 유로의 지름을 최소 3 mm로 권장한다.
내부를 연마하거나 밀봉한다면
출력 뒤 내부 연마까지 계획한다면 구멍은 연마석의 입구가 된다. Materialise는 연마할 개구부의 지름을 6.5 mm보다 크게 권장한다. 그보다 작은 구멍으로는 연마석이 들어가지 못해 안쪽이 연마되지 않으며, 연마석이 들어가더라도 내부는 외부보다 덜 연마된다.
연마할 부품의 크기와 돌출 형상도 살펴야 한다. Materialise의 평활화 공정에서는 가장 긴 치수가 200 mm를 넘으면 공정 중 끼일 수 있고, 가장 짧은 치수가 30 mm보다 작으면 부러질 수 있다. 핀처럼 작은 세부 형상도 연마 중 부러질 가능성이 높아 평활화를 권장하지 않는다.
밀봉 처리할 내부 유로에는 또 다른 기준이 붙는다. Materialise는 밀봉제로 통로가 막힐 수 있어 지름을 6 mm보다 크게 하라고 안내한다. 밀봉은 수밀성을 높이지만 완전한 수밀성을 보장하지는 않으며, 결과는 설계 복잡도와 주변 온도, 사용 압력과 액체 등에 좌우된다.
아이컨택은 PA 12 SLS 중공 부품의 유로를 정할 때, 먼저 그 길로 분말만 꺼낼지 연마석도 들여보낼지 구분할 필요가 있다고 본다. 같은 빈 공간이라도 출력 후 필요한 작업에 따라 입구의 설계 기준이 달라진다.
댓글
댓글 쓰기