SLS 3D프린팅 소재는 어떻게 고를까: 분말 지지부터 표면 마감까지
안녕하세요. 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택입니다.
SLS로 같은 모양의 부품을 출력하더라도 클립에는 휘어지는 성질이, 지그에는 형태를 유지하는 성질이 더 중요할 수 있다.
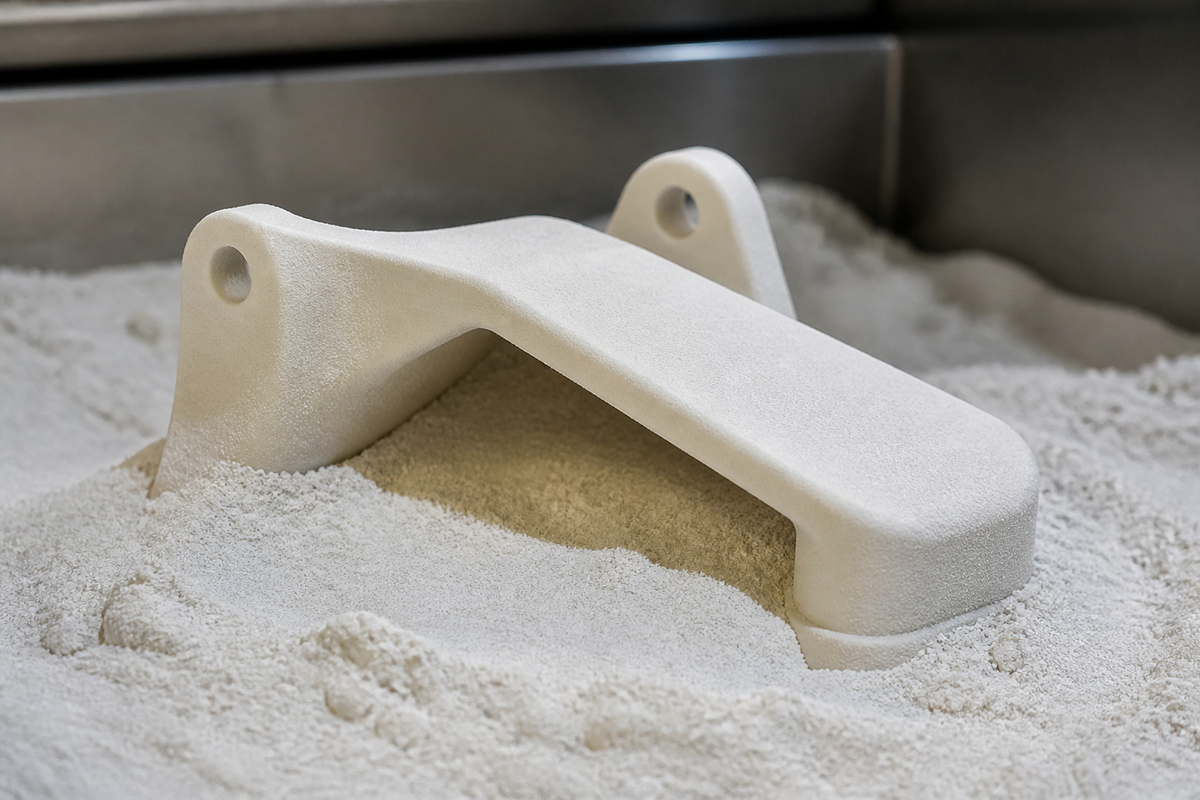
AI 개념 이미지: SLS 분말 속 부품과 소재 선택, 표면 마감의 관계를 보여준다. 실제 장비나 제품을 촬영한 사진은 아니다.
SLS 3D프린팅에서 분말이 하는 일
굳지 않은 주변 분말이 아래에서 받쳐 주기 때문에 돌출부, 아래가 파인 형상, 복잡한 내부 유로를 출력할 수 있다. 출력 뒤에 별도 지지대를 떼어내는 작업도 필요하지 않다.
출력 뒤에는 부품에 남은 분말도 털어내야 한다. 프로토랩스의 기술 자료에 따르면 모서리를 둥글게 설계하면 잔여 분말을 제거하기 쉬워진다. 이 회사는 모든 SLS 부품에 후처리 블라스팅을 적용한다.
프로토랩스는 이런 설계 자유도가 필요한 기능성 시제품과 소량 생산을 SLS의 용도로 꼽는다. 스냅핏과 힌지처럼 실제 사용 조건에서 움직임을 시험할 부품도 여기에 들어간다.
PA12·PA11·강화 나일론의 선택 기준
PA12는 강도, 내구성, 내화학성, 치수 안정성이 고르게 잡힌 엔지니어링 나일론이다. 반면 PA11은 PA12보다 더 잘 휘고 충격을 견뎌 리빙 힌지 같은 부품에 어울린다는 것이 프로토랩스의 설명이다. 리빙 힌지는 몸체와 이어진 얇은 부분을 반복해서 접는 구조다.
더 단단한 지그나 인클로저가 필요하면 보강 나일론을 비교할 수 있다. 프로토랩스의 PA614-GS는 PA12에 유리섬유 40%를 넣어 무충전 나일론보다 강성과 치수 안정성을 높인 소재다. 광물로 보강한 PA620-MF는 열에 의한 변형을 견디는 성질과 강성을 높이면서 뒤틀림을 줄인다. 회사 설명에 따르면 PA620-MF는 유리섬유 충전 소재보다 가볍고 덜 취성적이다.
반복해서 굽히거나 화학물질에 닿는 부품에는 폴리프로필렌(PP)이 후보가 된다. 나일론보다 강도는 낮지만 반복 하중과 화학물질에 대한 저항성이 뛰어나다. 부드럽게 닿는 씰이나 완충 부품에는 고무 같은 열가소성 폴리우레탄(TPU)을 살펴볼 수 있으나, 구조적 강성이 필요한 부품에는 덜 적합하다.
표면 마감까지 포함해 선택해야 하는 이유
소결된 나일론 분말로 만든 SLS 부품에는 대체로 무광의 입자감이 남는다. 외관이 중요하거나 꼭 맞물려야 하는 조립체라면 마감 전 표면이 적합하지 않을 수 있다. 비드 블라스팅 뒤에도 손에 느껴지는 거칠기가 남는 경우가 있다.
표면의 입자감뿐 아니라 오염도 살펴야 한다. 프로토랩스에 따르면 SLS 부품은 다른 기술로 만든 부품보다 다공성이 높아, 취급하거나 사용하는 동안 먼지와 기름이 묻기 쉽다. 손이 자주 닿는 부품에서 표면 마감을 검토할 이유다.
증기 평활화는 완성된 부품을 제어된 화학 증기에 노출해 맨 바깥 표면을 조금 녹였다가 다시 굳히는 공정이다. 매끈하고 다소 광택 있는 층을 얻는 대신 시간과 비용이 더 든다. 아이컨택은 손에 자주 닿는 외장 부품이라면 소재의 물성과 함께 블라스팅 이후의 촉감까지 보고 이 공정의 필요성을 판단할 만하다고 본다.
댓글
댓글 쓰기